
Você pode ter POP documentado, equipe treinada e cronograma de higienização em dia. Ainda assim, uma swab positiva aparece no lugar errado. A contaminação cruzada não é só questão de limpeza visível: é um problema de rotas. Contaminantes migram entre matérias-primas, superfícies, pessoas e produtos acabados por caminhos que nem sempre são óbvios.
Na indústria alimentícia, farmacêutica e hospitalar, cada rota de contaminação cruzada que persiste é um risco de recall, interdição ou coisa pior. A prevenção funciona em camadas: da especificação do equipamento ao monitoramento de processo, passando pela barreira sanitária que separa o que precisa ficar separado.
O que é contaminação cruzada
Contaminação cruzada é a transferência não intencional de contaminantes entre alimentos, superfícies, equipamentos ou pessoas. Pode envolver agentes biológicos, químicos, físicos ou alergênicos. Não exige contato visível: basta uma rota ativa de transferência que ninguém interrompeu.
A transferência pode ser direta (carne crua encostando em produto pronto, por exemplo) ou indireta, quando passa por um intermediário: mãos do operador, uma lâmina não sanitizada, a superfície de uma esteira, gotículas transportadas por ventilação mal projetada. A RDC 216/2004 da Anvisa determina evitar ambos os tipos de contato entre alimentos crus, semipreparados e prontos para consumo.
Contaminantes não são só bactérias
É comum associar contaminação cruzada a Salmonella ou Listeria. Faz sentido: são os agentes que mais aparecem em surtos notificados. Mas o mecanismo de transferência carrega qualquer coisa que estiver na rota.
Contaminantes biológicos (bactérias, vírus, parasitas, fungos) lideram as ocorrências em operações de alimentos. Contaminantes químicos incluem resíduos de sanitizantes, lubrificantes e substâncias auxiliares de processo. O relatório do Ministério da Agricultura sobre a Cervejaria Backer documenta 79.481 litros de cerveja contaminada por fluidos refrigerantes tóxicos retirados de circulação: um caso que amplia a discussão para muito além do universo microbiológico. Contaminantes físicos (fragmentos metálicos, plástico, vidro) entram durante o processamento. E alérgenos (proteínas de leite, soja, trigo, amendoim, entre outros) migram entre linhas quando o processo não garante separação efetiva.
A RDC 727/2022 trata alérgenos como categoria regulatória própria e exige um Programa de Controle de Alergênicos para fundamentar a advertência “ALÉRGICOS: PODE CONTER”. O rótulo preventivo não substitui a gestão do processo. Cada tipo de contaminante exige controles específicos, e uma solução projetada para bactérias não necessariamente resolve o risco alergênico.
Causas operacionais mais comuns
Contaminação cruzada raramente acontece por um único motivo. Quase sempre é uma combinação de fatores que, isolados, pareceriam inofensivos.
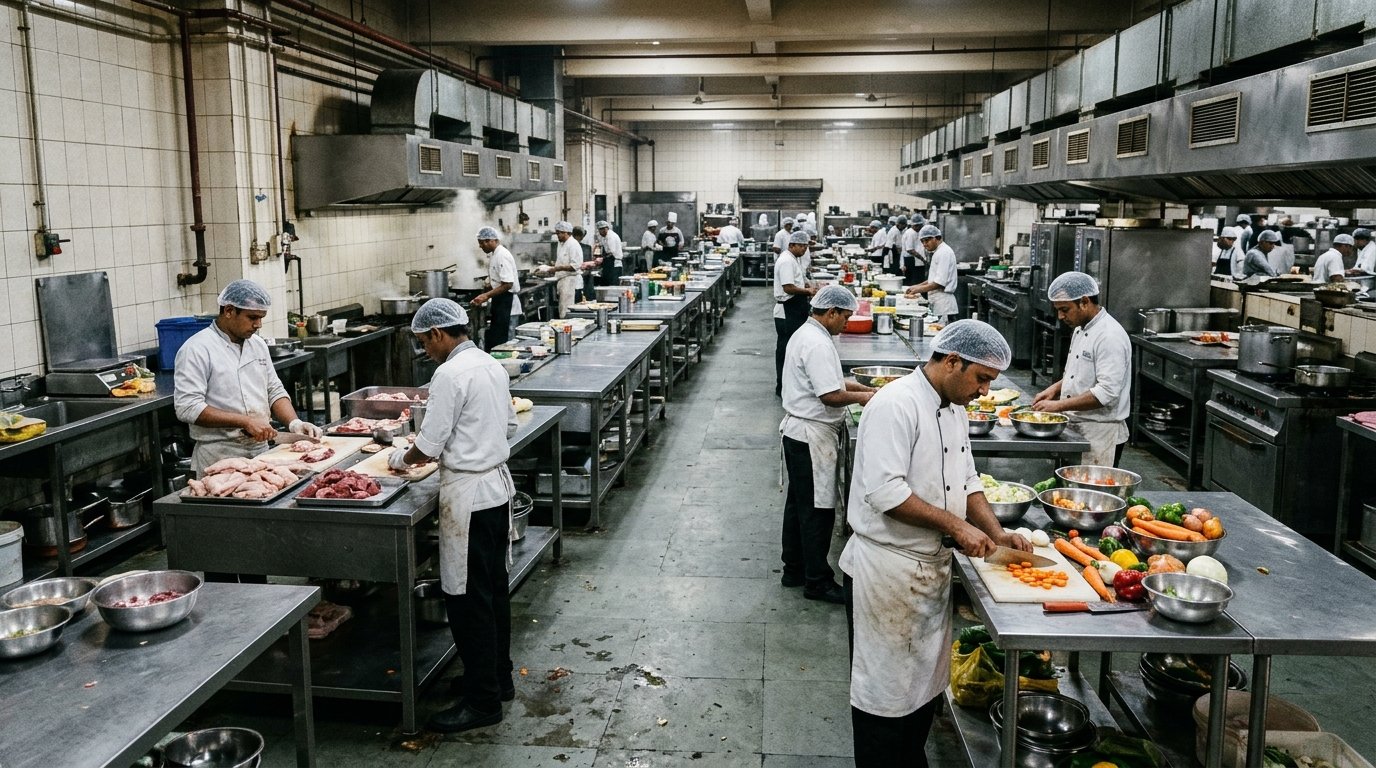
Em plantas que cresceram sem planejamento de layout, fluxos se cruzam: matéria-prima crua e produto pronto dividem corredor, elevador ou área de pesagem. Em frigoríficos e laticínios, essa sobreposição entre zonas suja e limpa é uma das falhas mais recorrentes em auditorias. E a cada expansão da planta sem redesenho de fluxo, o cruzamento piora.
Superfícies que parecem limpas podem reter biofilme. O Anexo 1 europeu de boas práticas para fabricação estéril identifica risco de adesão microbiana e formação de biofilmes em sistemas de água, exigindo lavagem validada após desinfecção. Em equipamentos de processamento, o problema se repete em junções mal soldadas, cantos vivos e pontos de acúmulo que a higienização convencional não alcança.
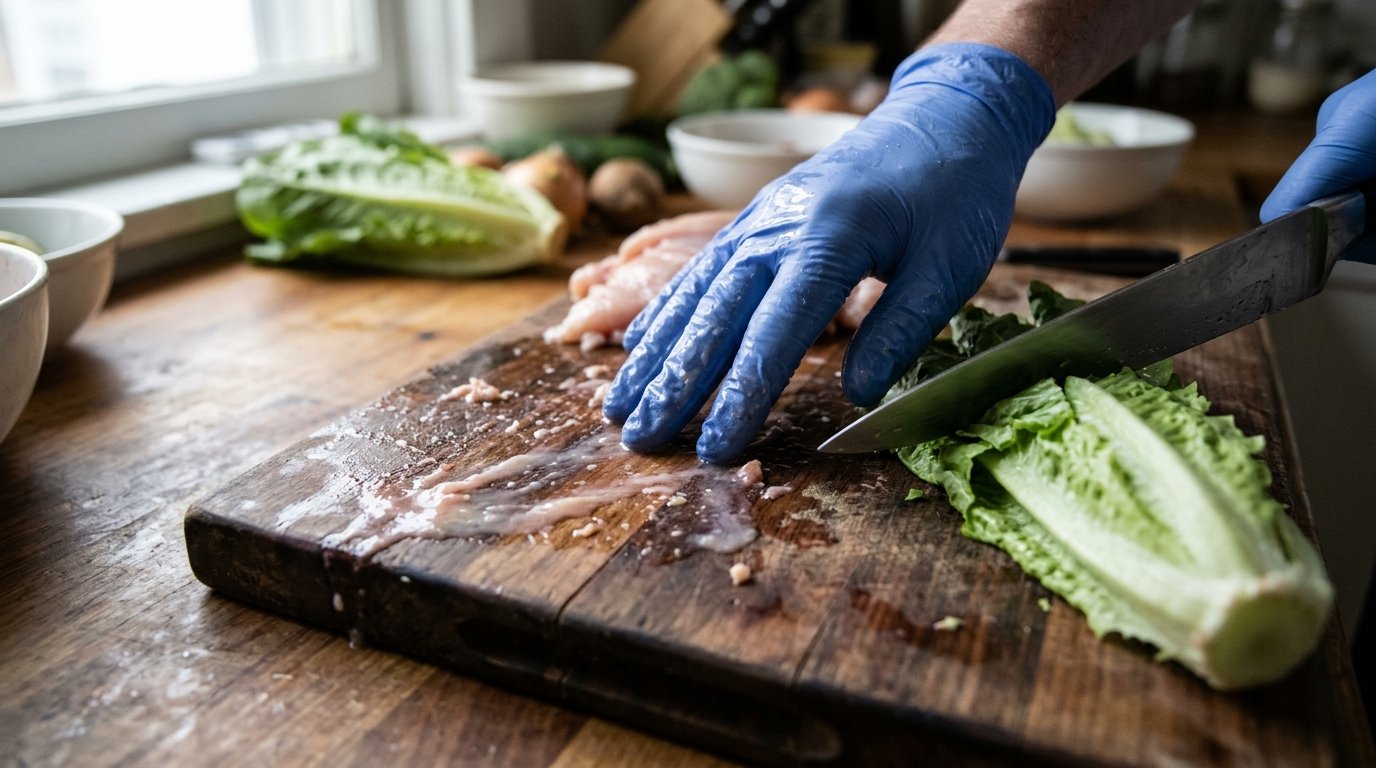
Trocar de atividade sem higienizar as mãos continua sendo a rota mais clássica de transferência indireta. Luvas não resolvem. O CDC inclui luvas na cadeia de transferência ambiental e recomenda higiene das mãos após retirá-las. Utensílios usados em matérias-primas diferentes sem sanitização entre usos completam o circuito.
A água pode ser um veículo silencioso. A FAO destaca que a água transporta contaminantes microbiológicos e químicos desde a produção primária até o produto final. Sistemas de lavagem, torres de resfriamento e água de enxágue distribuem contaminantes quando não há controle do circuito inteiro, não só da entrada.
E quando a planta não tem barreiras físicas entre zonas de risco diferente (antecâmaras, pontos de higienização obrigatória, catracas com liberação condicionada), todo o controle depende de disciplina individual. Comportamento humano, por melhor que seja o treinamento, falha. Especialmente no terceiro turno, na troca de equipe, na pressa do pico de produção.
Consequências: da swab positiva ao recall
As estimativas mais recentes da OMS, publicadas em 2026 com base em dados de 2021, apontam 866 milhões de adoecimentos e 1,52 milhão de mortes causados por alimentos contaminados. Esses números englobam diferentes perigos e mecanismos, não só contaminação cruzada. Mas a contaminação cruzada é, na prática industrial, um dos mecanismos mais evitáveis quando a infraestrutura funciona.
Crianças menores de cinco anos absorvem 29% dessa carga. O custo econômico global estimado: US$ 310 bilhões, entre tratamento e perda de produtividade.
Para quem opera uma planta, os números que importam são mais concretos. Um surto rastreado até sua unidade significa recall, interdição, processo sanitário e destruição de reputação. O caso das carnes fatiadas nos Estados Unidos, em 2024, acumulou 61 casos de listeriose em 19 estados e dez mortes. O USDA suspendeu a inspeção da unidade produtora. Linha parada. Produto retirado do mercado. Investigação pública.
Não são só bactérias que geram esse tipo de impacto. O relatório sobre a Backer documenta falhas de controles internos e rastreabilidade que permitiram que fluidos refrigerantes chegassem à bebida. Uma planta pode ter aparência organizada e ainda manter uma rota química de contaminação quando equipamentos e utilidades não estão especificados e monitorados corretamente.
Prevenção na prática: camadas que funcionam juntas
Nenhuma medida isolada elimina contaminação cruzada. A prevenção funciona quando cada camada cobre a falha potencial da anterior.
Boas Práticas de Fabricação (BPF)
São o alicerce. A RDC 216/2004 estabelece separação entre crus e prontos, higienização de mãos entre atividades, tratamento térmico a 70°C em todas as partes do alimento (admitindo combinações equivalentes de tempo e temperatura) e resfriamento de 60°C para 10°C em até duas horas. Na operação industrial, BPF se traduz em procedimentos operacionais padronizados (POPs) para cada etapa crítica: recebimento, armazenamento, manipulação, envase, higienização industrial de equipamentos e descarte de resíduos.
APPCC: controle nos pontos que não podem falhar
O sistema APPCC (Análise de Perigos e Pontos Críticos de Controle), recomendado pela FAO e exigido em muitas operações brasileiras, estrutura a prevenção em torno de perigos identificados. Diferente de uma inspeção visual, obriga a definir limites críticos mensuráveis e ações corretivas documentadas para cada ponto. A água precisa entrar nessa análise: não basta ser potável na entrada se o circuito interno reintroduz contaminantes ao longo do processo.
Separação física de fluxos
É a camada mais confiável porque não depende de memória humana. Corredores exclusivos, antecâmaras, áreas de higienização obrigatória antes do acesso à zona limpa. Cada barreira física é uma proteção que funciona mesmo quando alguém pula um passo do protocolo. Em plantas com alto volume de pessoas (frigoríficos, laticínios, linhas de embutidos), essa separação define a fronteira entre operação controlada e risco permanente.
Controle de alérgenos
A RDC 727/2022 exige tratamento específico. Ordenação de produção (primeiro o produto sem o alérgeno), enxágue validado entre lotes, documentação de cada troca. Treinamento ajuda, mas a linha precisa permitir essa separação fisicamente. Se o layout não colabora, o procedimento vira teoria.
Monitoramento e verificação
Testes rápidos de ATP verificam resíduos orgânicos em superfícies e indicam a eficácia da limpeza. São úteis, mas com limites claros. Em estudo com 13 fábricas e duas cozinhas comerciais, a relação entre teste de adenilatos e contagem microbiana real foi fraca, com eficiência de 72,1% como indicador de higiene. Uma leitura favorável não garante ausência de patógenos. Use ATP para monitorar limpeza e métodos específicos (PCR, cultura) para o perigo que você precisa detectar.
Barreira sanitária e aço inox: onde a infraestrutura resolve
Treinar é necessário. Documentar é obrigatório. Mas a camada mais confiável de prevenção é a que funciona independentemente de memória, cansaço ou rotatividade de equipe: a infraestrutura física da planta. O próprio Anexo 1 europeu para fabricação estéril afirma que testes finais não compensam falhas de projeto ou procedimento. Biossegurança industrial começa no desenho da planta e do equipamento, não na planilha de auditoria.
Como funciona uma barreira sanitária industrial
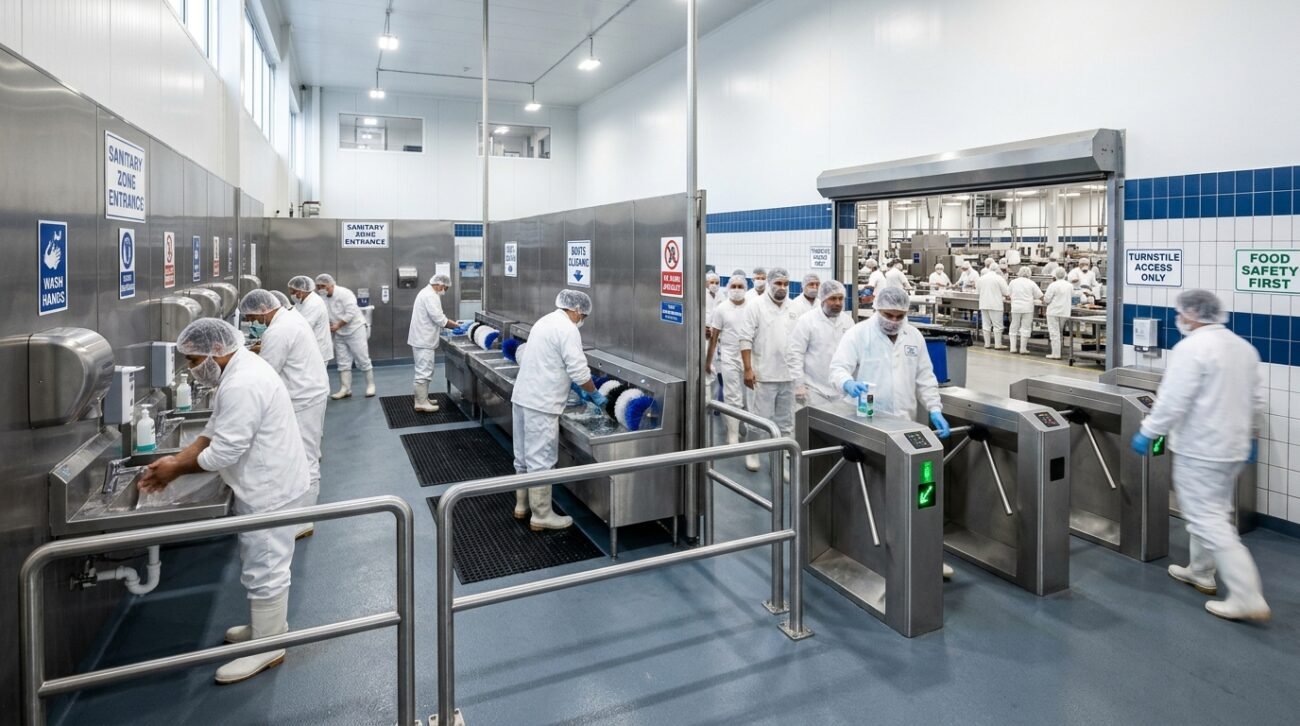
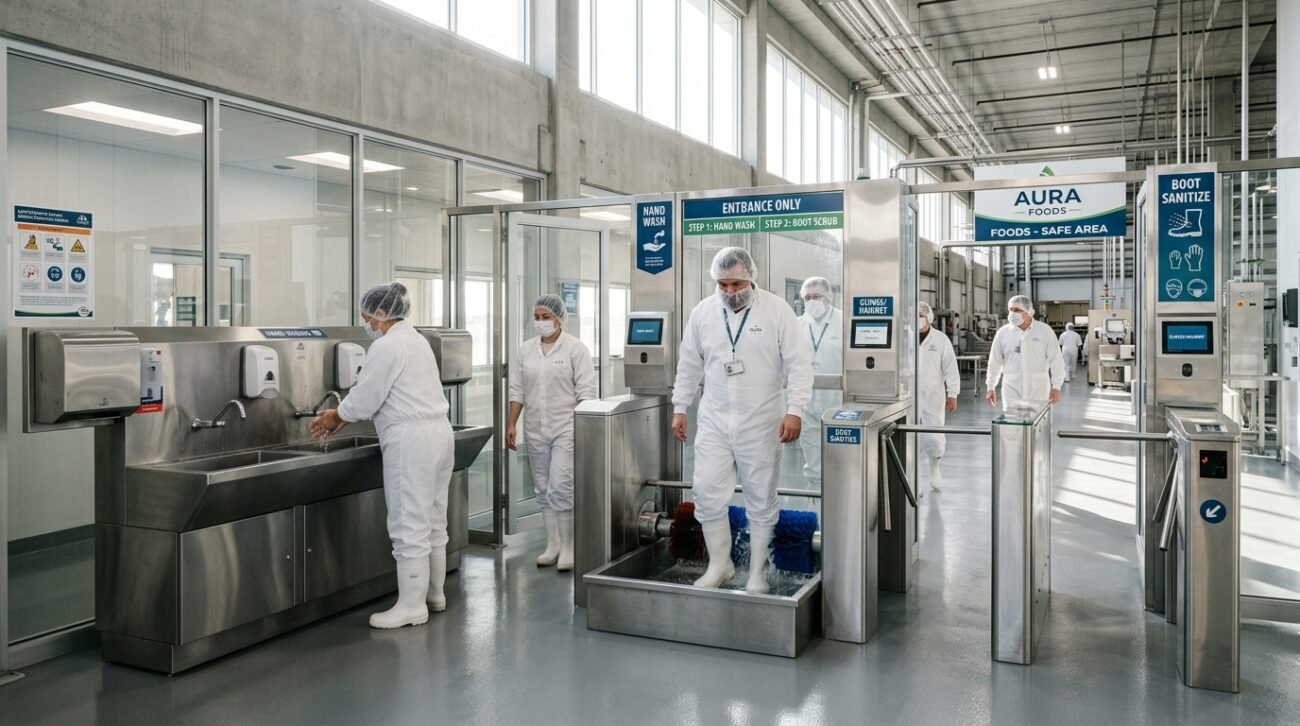
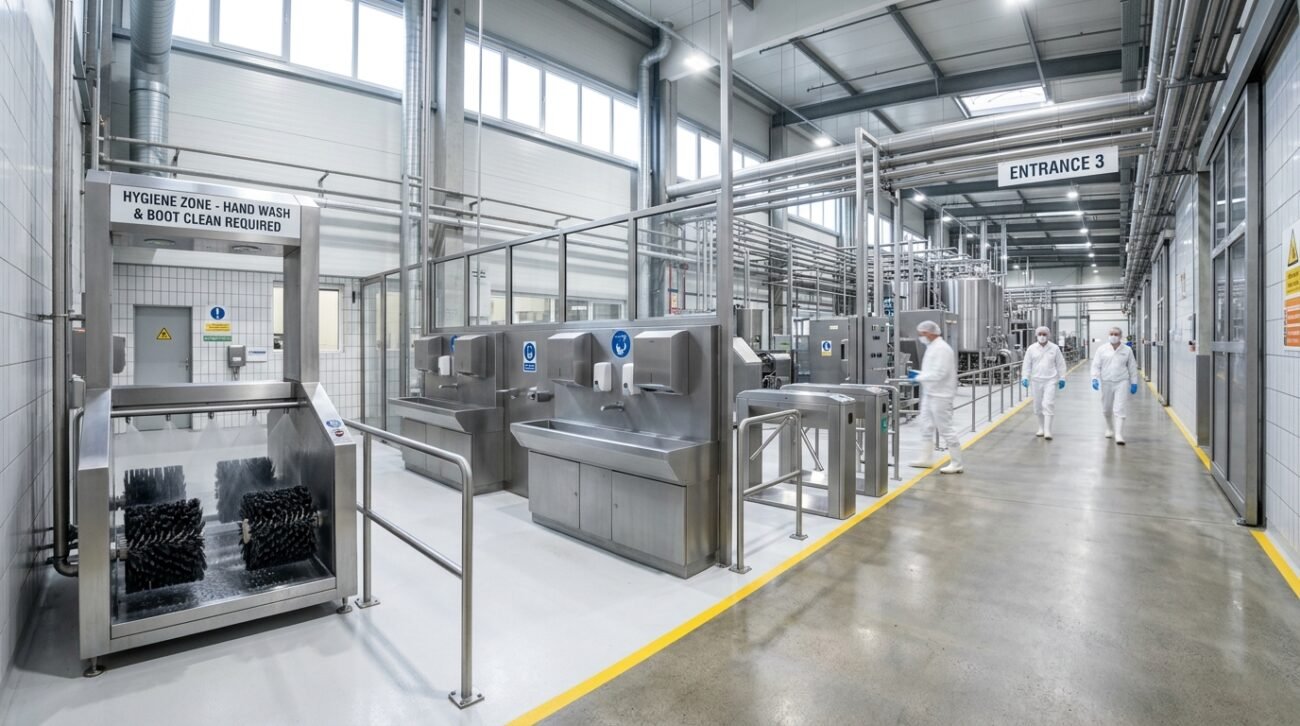
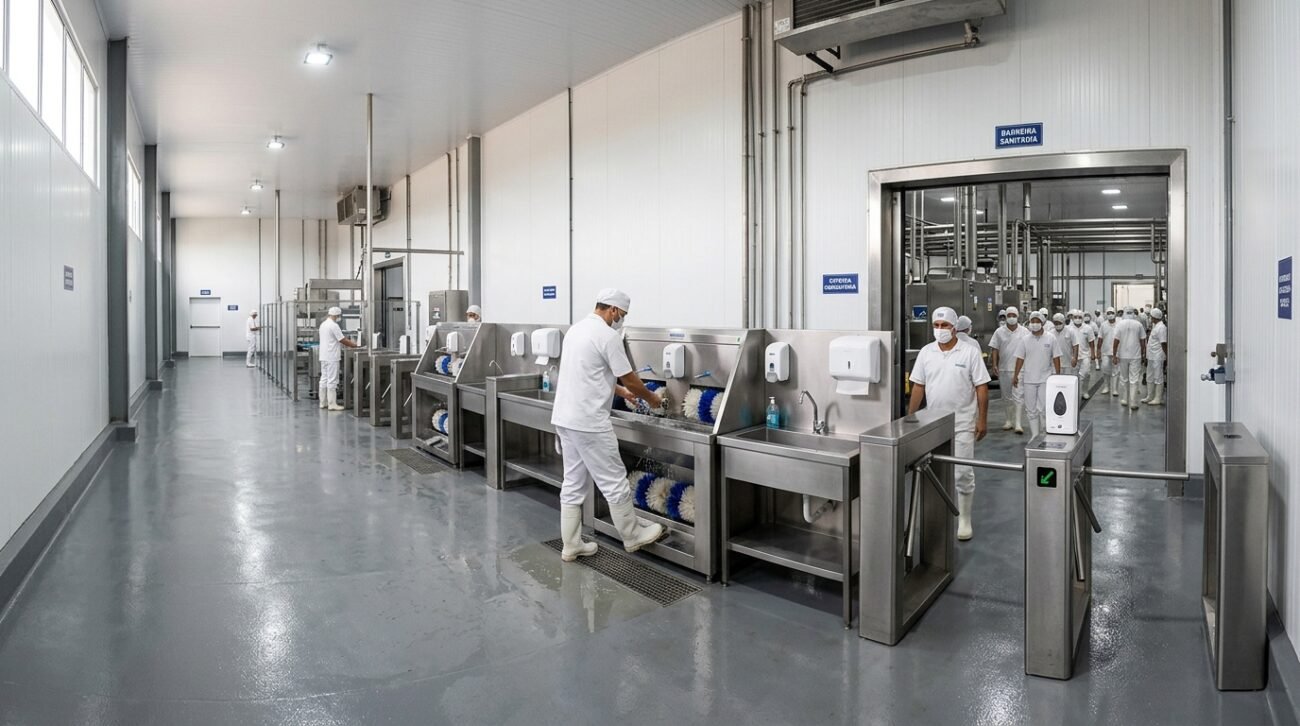
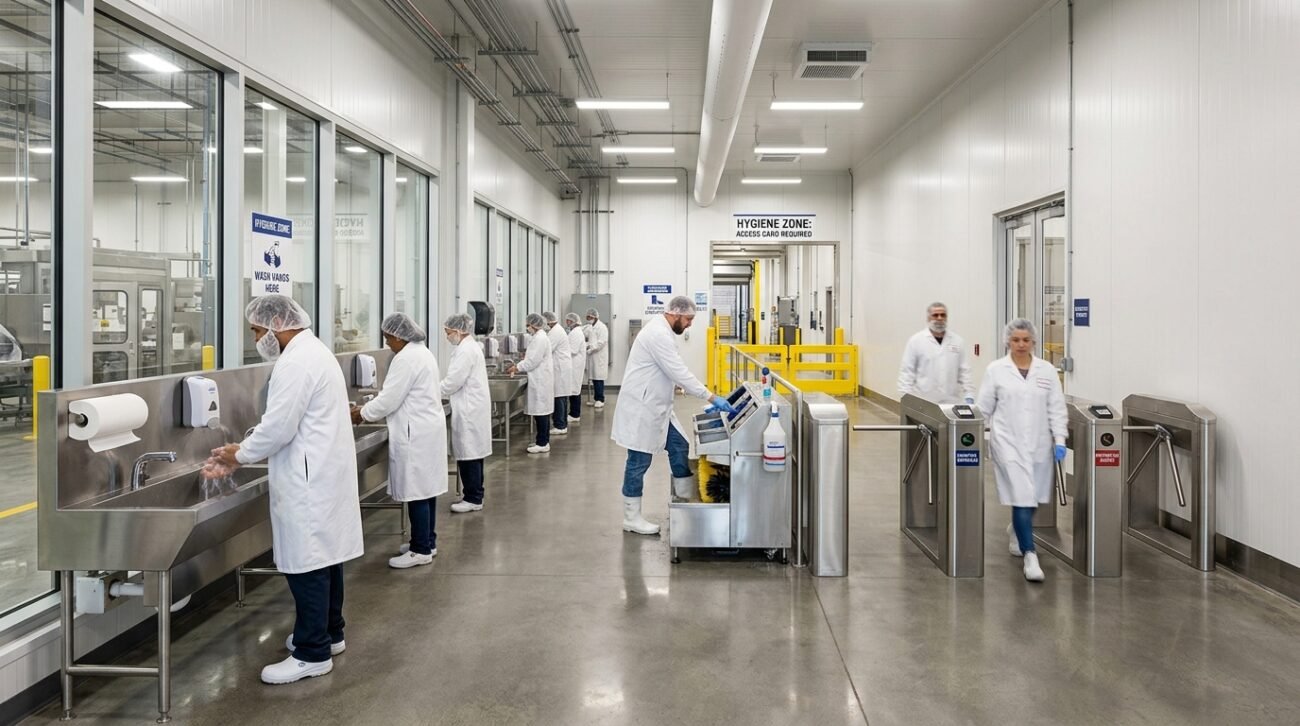
Uma barreira sanitária é o ponto de passagem obrigatório entre uma zona de risco e uma zona controlada. Sem ela, não há fronteira real. Antes de entrar na área de produção, o operador passa por lavador de botas com sanitizante, higienização de mãos e, em muitos casos, catraca com liberação condicionada à conclusão de cada etapa.
O conceito é simples. A execução, nem tanto. Uma barreira mal dimensionada vira gargalo na troca de turno e é contornada. Uma barreira bem projetada torna mais fácil seguir o protocolo do que burlá-lo. Em frigoríficos e laticínios, onde o fluxo de pessoas é intenso, a barreira sanitária integrada (lavador de botas, dosador de sanitizante, catraca e pia de higienização num único módulo em aço inox) reduz o tempo de passagem e elimina os atalhos que os operadores encontram quando cada equipamento fica espalhado pelo corredor. Um sistema robusto de controle de contaminação exige que essa barreira funcione em conjunto com monitoramento contínuo e validação de eficácia.
Por que aço inox
O aço inoxidável é o material padrão para superfícies de contato na indústria alimentícia, farmacêutica e hospitalar. Não por tradição: por desempenho técnico mensurável.
- Resiste à corrosão por ácidos, álcalis e sanitizantes usados na higienização industrial.
- Apresenta superfície não porosa quando bem acabada, dificultando a adesão de biofilmes.
- Suporta ciclos repetidos de limpeza CIP (Clean-in-Place) sem degradação.
- Não transfere sabor, odor ou substâncias ao produto processado.
O tipo de aço importa. Para ambientes com cloretos (salmouras em frigoríficos, por exemplo), o 316L oferece resistência superior. Para estruturas sem contato direto com o produto, o 304 costuma ser suficiente. A especificação correta evita corrosão prematura, que cria exatamente os pontos de acúmulo que alimentam contaminação cruzada.
Equipamento projetado para higienização
Um equipamento que acumula resíduos em junções, cantos mortos ou soldas irregulares é um problema esperando a próxima swab. O projeto correto segue princípios claros: soldas sanitárias lisas, inclinações que favoreçam o escoamento, ausência de cantos vivos e conexões que permitam desmontagem rápida para inspeção.
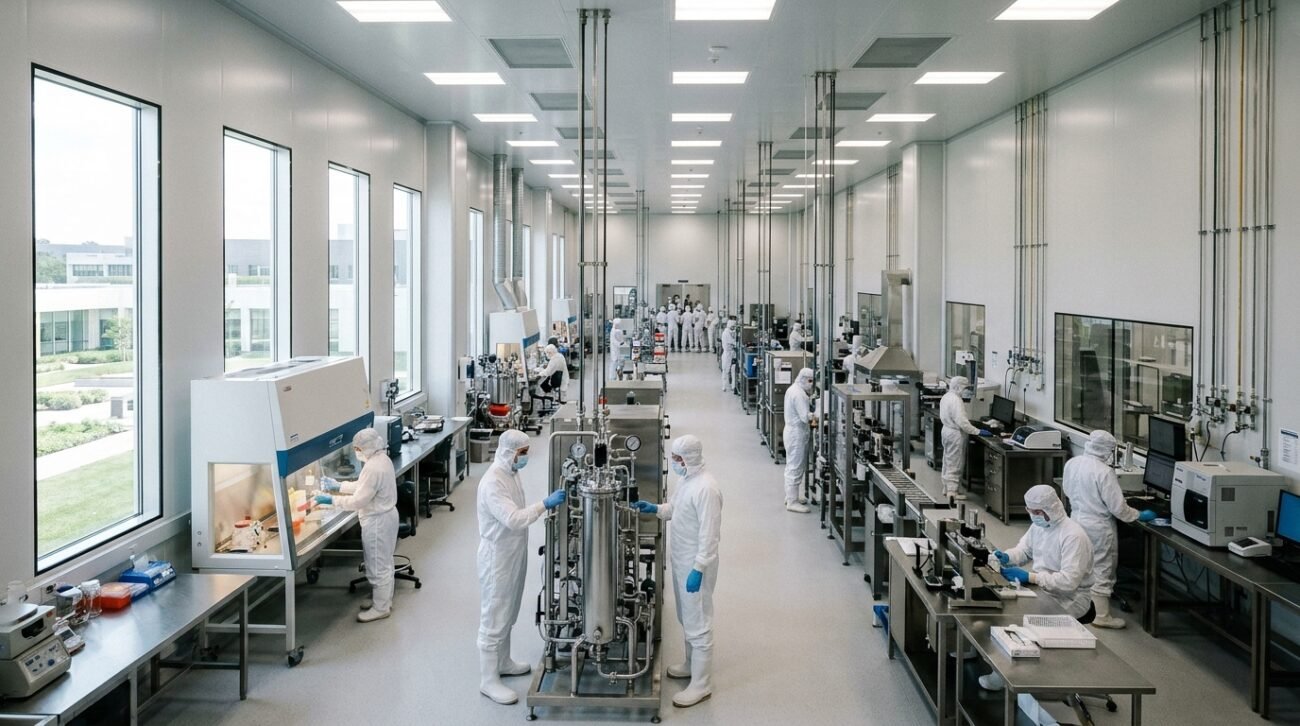
Em linhas de embutidos, esteiras transportadoras, mesas de desossa e tanques de mistura precisam ser dimensionados para a operação específica e fabricados com acabamento que permita limpeza completa entre lotes. Em laticínios, tanques de recepção e tubulações sanitárias exigem o mesmo rigor. Em ambientes farmacêuticos e hospitalares, onde padrões de sala limpa e estratégias integradas de controle de contaminação são exigidos, o projeto do equipamento faz parte da validação.
Fabricar sob medida, a partir do levantamento real de cada planta (espaço disponível, fluxo de produção, produtos processados, frequência de higienização), é o que separa um equipamento que cumpre função de um que resolve o problema.
Normas e regulamentações aplicáveis
| Norma | Escopo | Ponto central sobre contaminação cruzada |
|---|---|---|
| RDC 216/2004 (Anvisa) | Serviços de alimentação | Proíbe contato direto e indireto entre crus, semipreparados e prontos. Define higienização de mãos, tratamento térmico e resfriamento. |
| RDC 727/2022 (Anvisa) | Rotulagem de alimentos alergênicos | Exige Programa de Controle de Alergênicos. Rótulo “PODE CONTER” deve refletir gestão real de processo. |
| Portaria 368/1997 (MAPA) | Estabelecimentos elaboradores de alimentos | Define condições higiênico-sanitárias, projeto de instalações e separação de áreas de produção. |
| APPCC/HACCP (FAO/OMS) | Cadeia alimentar | Identifica perigos, define pontos críticos de controle, exige limites mensuráveis e ações corretivas documentadas. |
| Anexo 1 EU GMP (2022) | Fabricação estéril (farmacêutica) | Exige estratégia integrada de controle de contaminação. Teste final não compensa falha de projeto ou barreira. |
A tendência regulatória aponta para mais exigência de rastreabilidade e ação corretiva documentada. Em 2025, a FDA publicou orientação sobre programas de saneamento para alimentos de baixa umidade, incluindo protocolos de remediação quando a prevenção falha. A mensagem é direta: não basta coletar amostras. É preciso definir, antes que o desvio apareça, o que fazer quando ele aparecer.
Perguntas frequentes
Qual a diferença entre contaminação cruzada direta e indireta?
Na direta, o material contaminado toca o produto sem intermediário. Na indireta, a transferência passa por mãos, utensílios, equipamentos ou superfícies. A RDC 216/2004 exige que ambos os tipos sejam evitados entre alimentos crus, semipreparados e prontos para consumo.
Luvas eliminam o risco de contaminação cruzada?
Não. Luvas transferem contaminantes entre superfícies quando não são trocadas entre atividades. O CDC recomenda higiene das mãos inclusive após retirá-las. A proteção depende de interromper a rota de transferência, não apenas de cobrir as mãos.
Superfície com resultado de ATP baixo garante ausência de patógenos?
Não. Testes de ATP medem resíduos orgânicos e indicam a eficácia da limpeza, mas a correlação com contagem microbiana é limitada. Use ATP para monitorar a higienização e métodos específicos (PCR, cultura) para o patógeno que você precisa identificar.
Cozinhar o alimento a 70°C elimina todo o risco?
O tratamento térmico é um controle microbiológico relevante, mas não elimina alérgenos, resíduos químicos ou recontaminação após a cocção. A separação entre crus e prontos continua obrigatória independentemente da temperatura aplicada.
O que é uma barreira sanitária industrial?
É o ponto de passagem obrigatório entre zonas de risco diferente numa planta. Normalmente inclui lavador de botas com sanitizante, pia para higienização de mãos e catraca com liberação condicionada. Seu objetivo é impedir que contaminantes externos entrem na área de produção controlada.
Aço inox 304 ou 316L: qual usar contra contaminação cruzada?
Depende da exposição. O 316L resiste melhor a cloretos (salmouras, ácidos, sanitizantes agressivos) e é indicado para frigoríficos e ambientes severos. O 304 atende aplicações com exposição menos intensa. A escolha correta evita corrosão prematura e, com ela, os pontos de acúmulo que alimentam a contaminação.
Se a sua operação precisa revisar barreiras sanitárias, especificar equipamentos em aço inox ou adequar a infraestrutura da planta para prevenir contaminação cruzada, fale com nosso time de engenharia. Fabricamos sob medida, na nossa planta em Osasco, para indústrias alimentícias, farmacêuticas e hospitalares em todo o Brasil. Consulte também o catálogo completo de equipamentos.