
Quem responde por qualidade ou biossegurança em planta industrial conhece o roteiro: o protocolo existe, a equipe foi treinada, os POPs estão assinados. E mesmo assim, o laudo volta com contagem acima do limite. Ou a auditoria aponta um cruzamento de fluxo que ninguém tinha mapeado. Ou o recall acontece num lote que “seguiu o procedimento.”
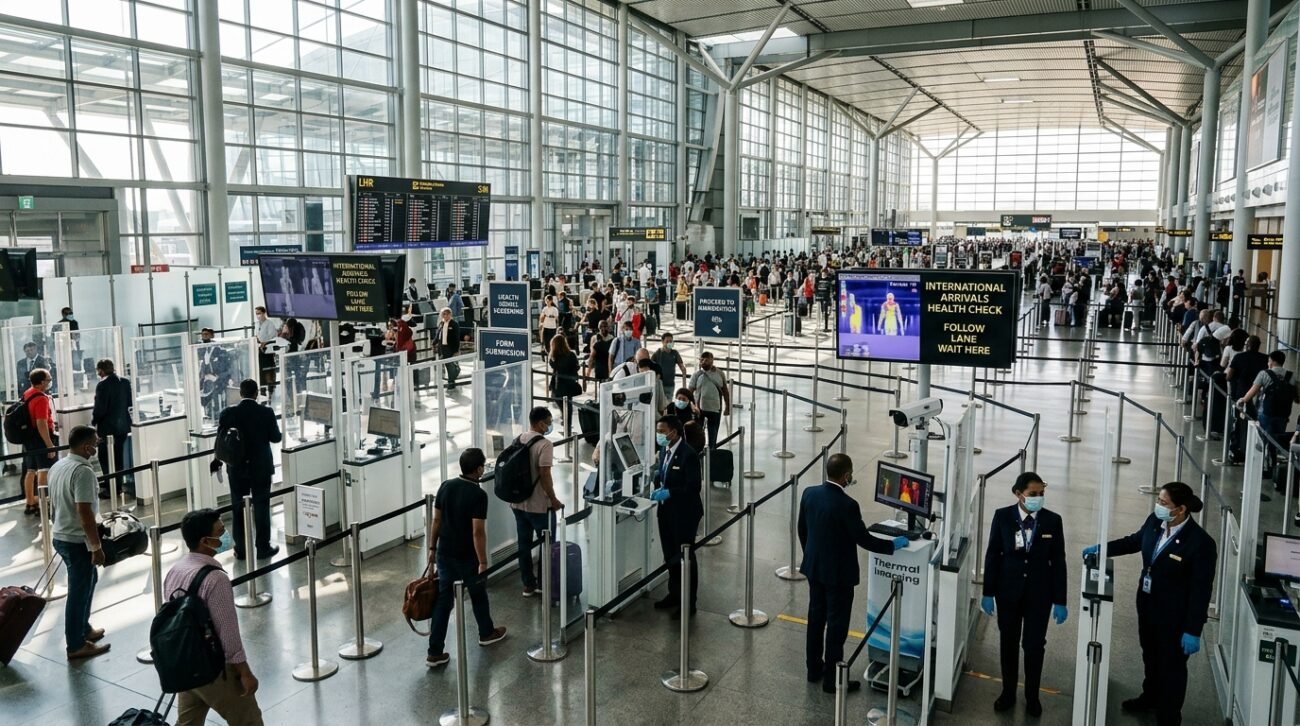
Prevenir a contaminação cruzada significa interromper a transferência de agentes biológicos, químicos ou físicos entre matérias-primas, produtos acabados, pessoas, equipamentos e ambientes. Em teoria, simples. Na escala real, o problema é grande: a OMS estima mais de 866 milhões de episódios de doenças transmitidas por alimentos e 1,52 milhão de mortes em 2021, em dados publicados este ano. No Brasil, os dados preliminares de 2023 registram 1.162 surtos, 19.671 doentes e 31 óbitos por doenças de transmissão hídrica e alimentar, com subnotificação reconhecida pela própria vigilância.
Protocolo no papel não basta. O que funciona é uma combinação de infraestrutura que elimina cruzamentos evitáveis, higienização com método e verificação contínua. É isso que este artigo organiza.
O que causa a contaminação cruzada no ambiente industrial
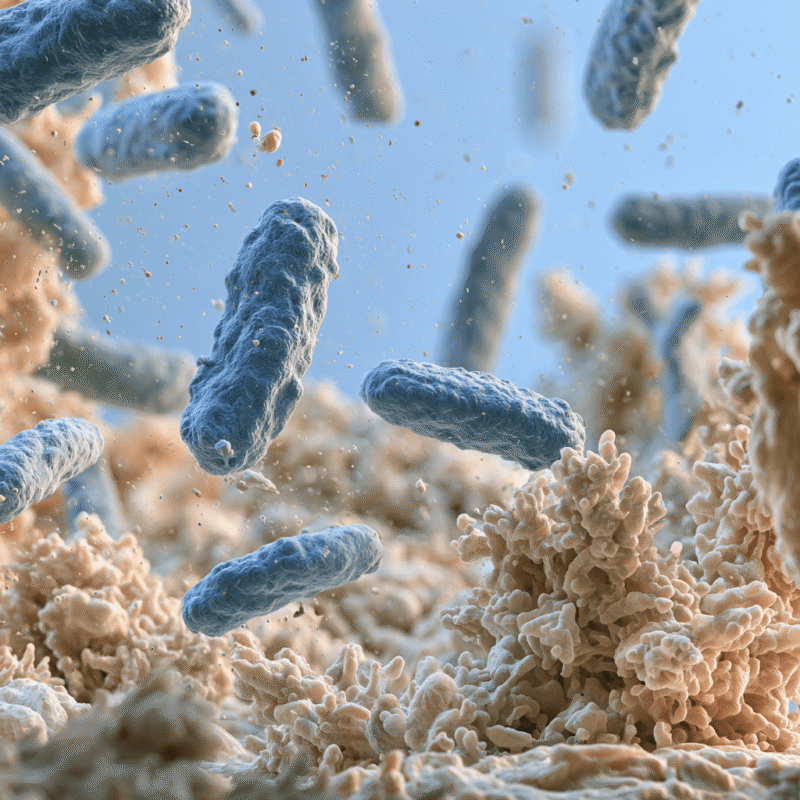
Contaminação cruzada é a transferência de um perigo de uma fonte para um produto ou superfície que deveria estar protegida. A transferência pode ser direta (contato entre alimento cru e produto pronto, por exemplo) ou indireta, por mãos, utensílios, superfícies ou equipamentos que funcionam como veículo.
Na indústria, as causas se agrupam em três categorias:
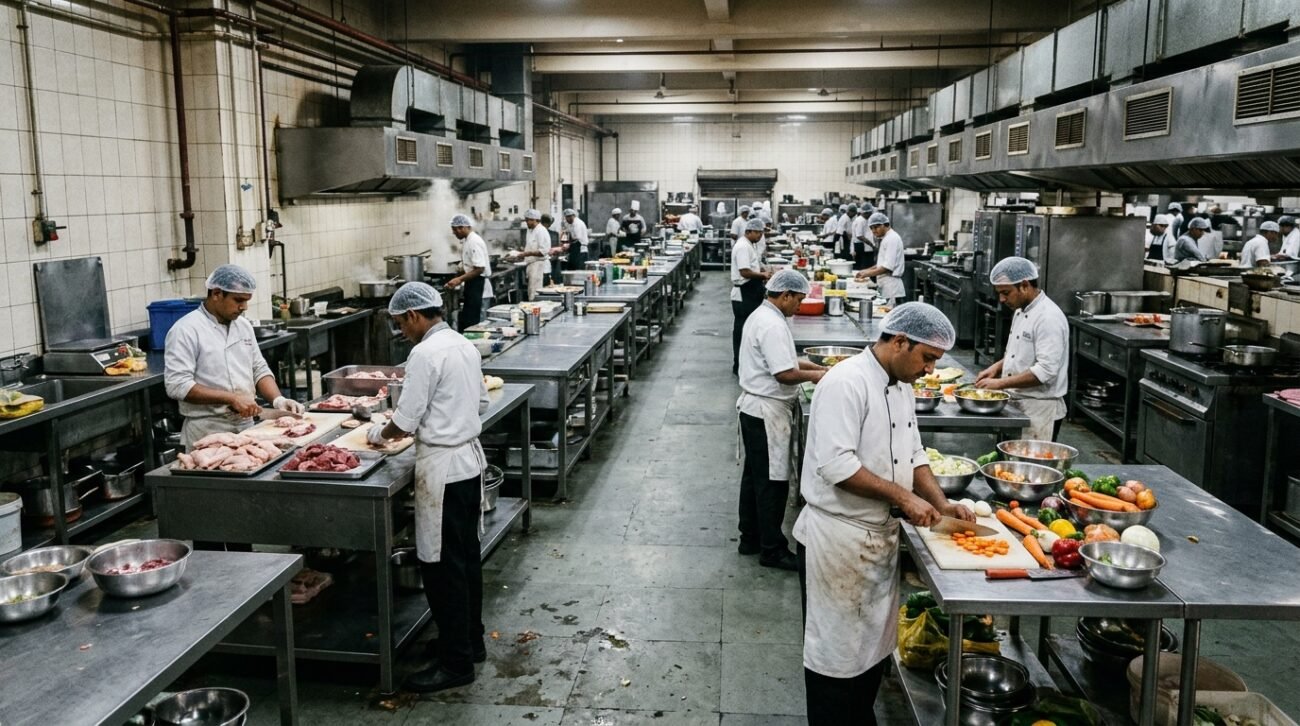
- Fluxo cruzado de pessoas e materiais. Operadores circulam entre área suja e área limpa sem barreira de higienização. Matéria-prima e produto acabado dividem corredores ou câmaras.
- Superfícies e equipamentos mal higienizados. Resíduos de um lote anterior contaminam o seguinte. Cantos vivos, soldas irregulares e materiais porosos retêm microrganismos mesmo depois da limpeza.
- Falha humana sob pressão operacional. Troca de turno, pico de produção, meta de volume. O protocolo existe, mas a execução falha quando a operação aperta.
O caso Boar’s Head, investigado em 2024, mostra como isso se materializa. O surto de Listeria associado a carnes fatiadas em balcões registrou 61 casos em 19 estados americanos, 60 hospitalizações e dez mortes. O produto havia sido cozido corretamente. A contaminação aconteceu depois: no trecho entre o tratamento térmico e a embalagem final, o alimento voltou a ter contato com o ambiente sem proteção suficiente.
O cozimento não encerra o controle. A prevenção precisa cobrir toda a cadeia, especialmente os pontos onde o produto processado volta a ficar exposto.
A hierarquia que funciona: separar, higienizar, verificar
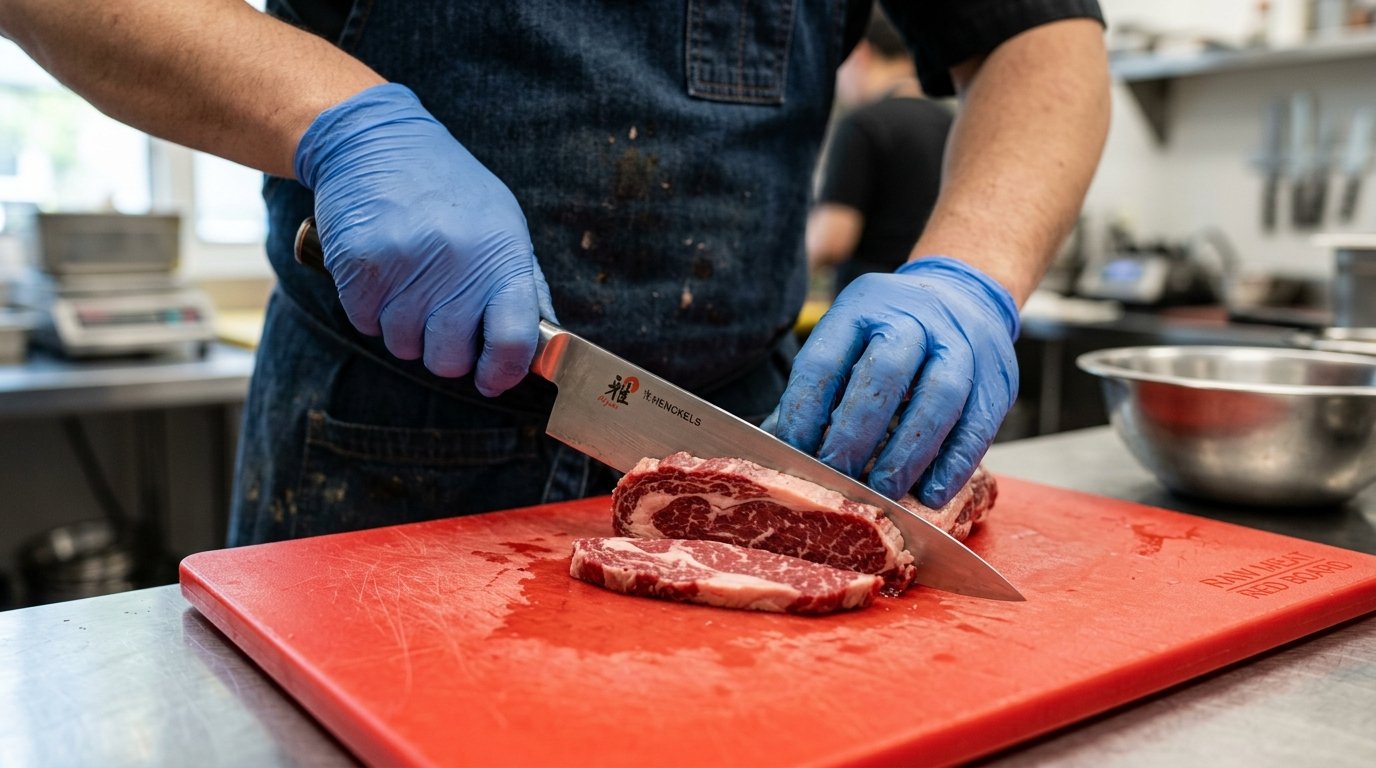
A prevenção mais confiável é a que não depende de uma decisão individual a cada ciclo. Por isso, a ordem de prioridade é:
- Separação física ou temporal. Eliminar o contato entre fluxos incompatíveis. Áreas segregadas, equipamentos dedicados, barreiras sanitárias nos acessos. Age antes de o risco existir.
- Higienização correta. O CDC distingue limpeza (remoção de sujeira), sanitização (redução de microrganismos a níveis seguros) e desinfecção (inativação em superfícies inanimadas). A sequência importa: sanitizar sobre sujeira não funciona.
- Verificação e correção. Monitorar se os controles estão sendo executados, medir resultados e corrigir desvios. Sem verificação, qualquer barreira degrada com o tempo.
O Codex Alimentarius combina boas práticas de higiene com os sete princípios do APPCC exatamente nessa lógica: primeiro, elimine o cruzamento; depois, controle o que restou; por último, verifique se funciona.
Essa hierarquia se traduz em três decisões concretas: projeto de planta, especificação de equipamento e rotina de operação.
Barreira sanitária: o controle que não depende de decisão individual
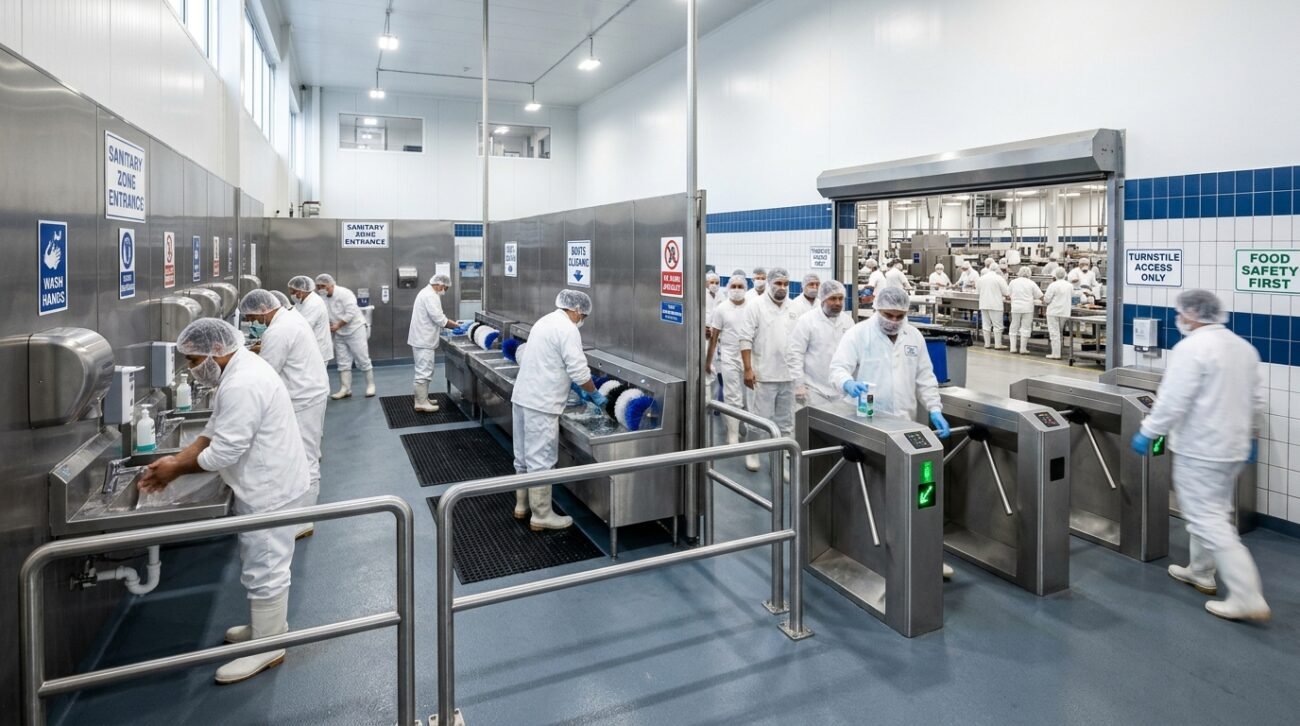
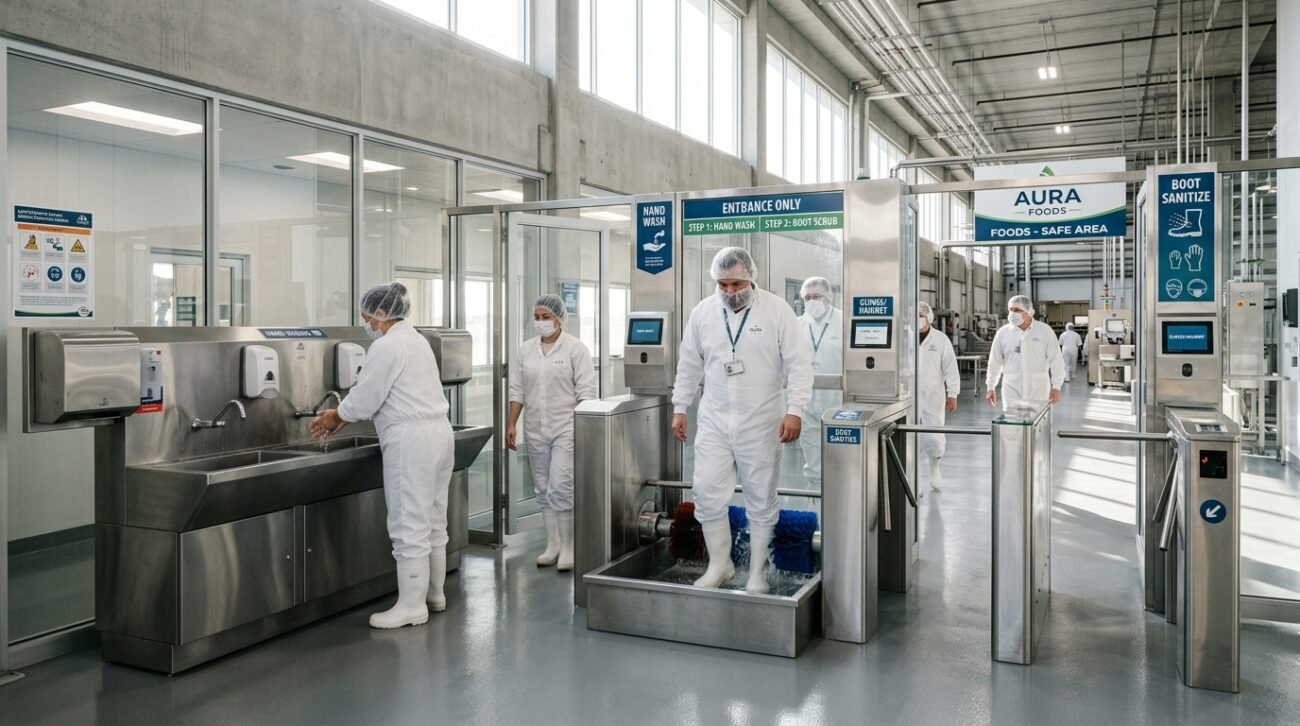
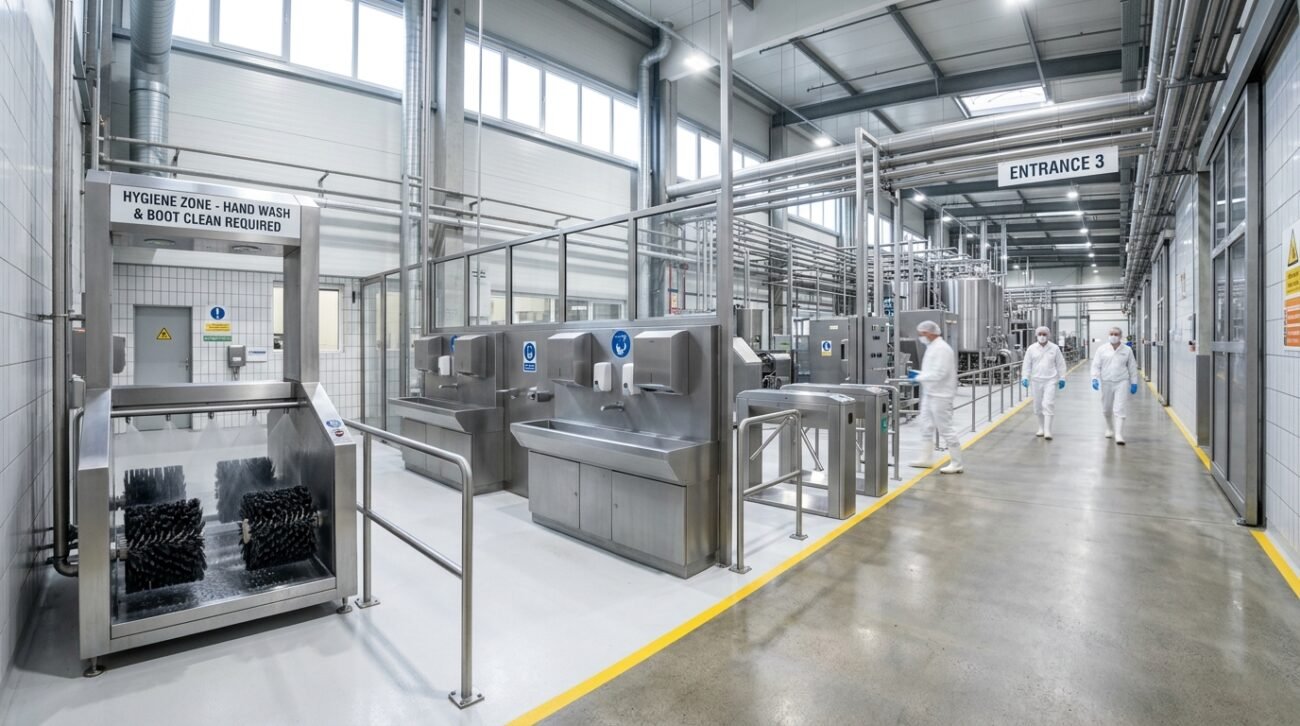
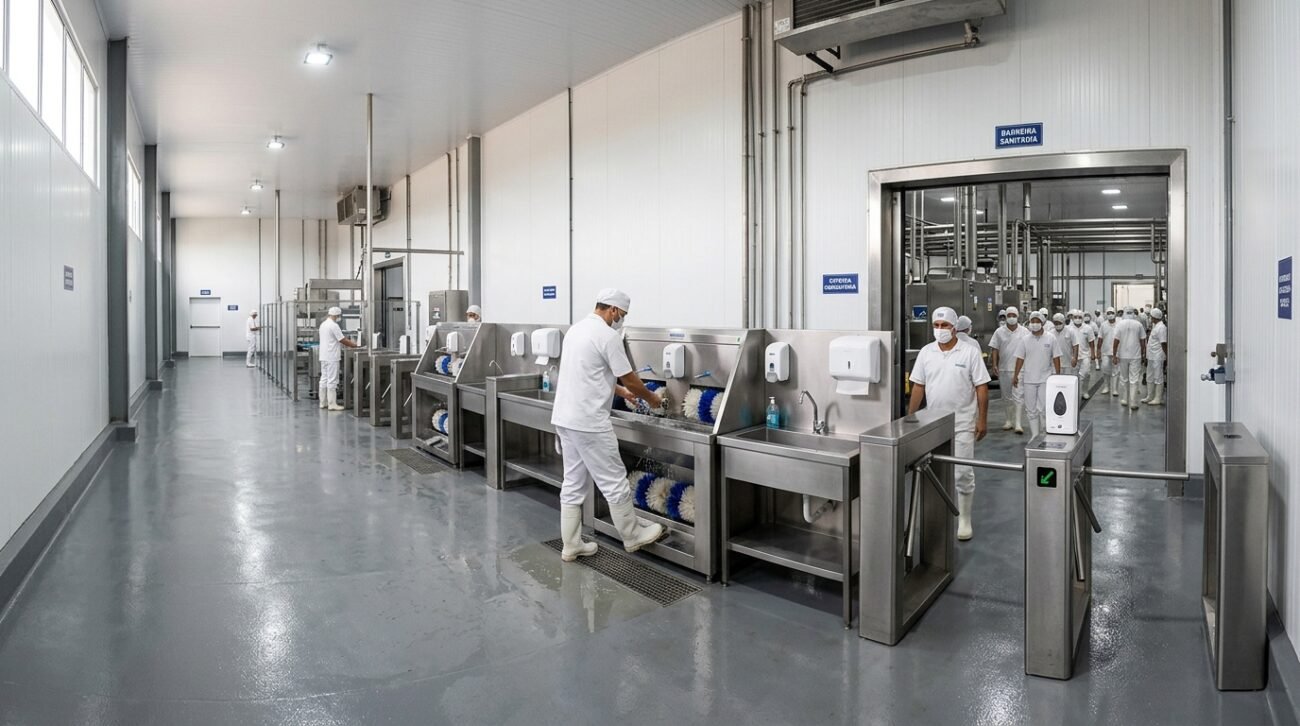
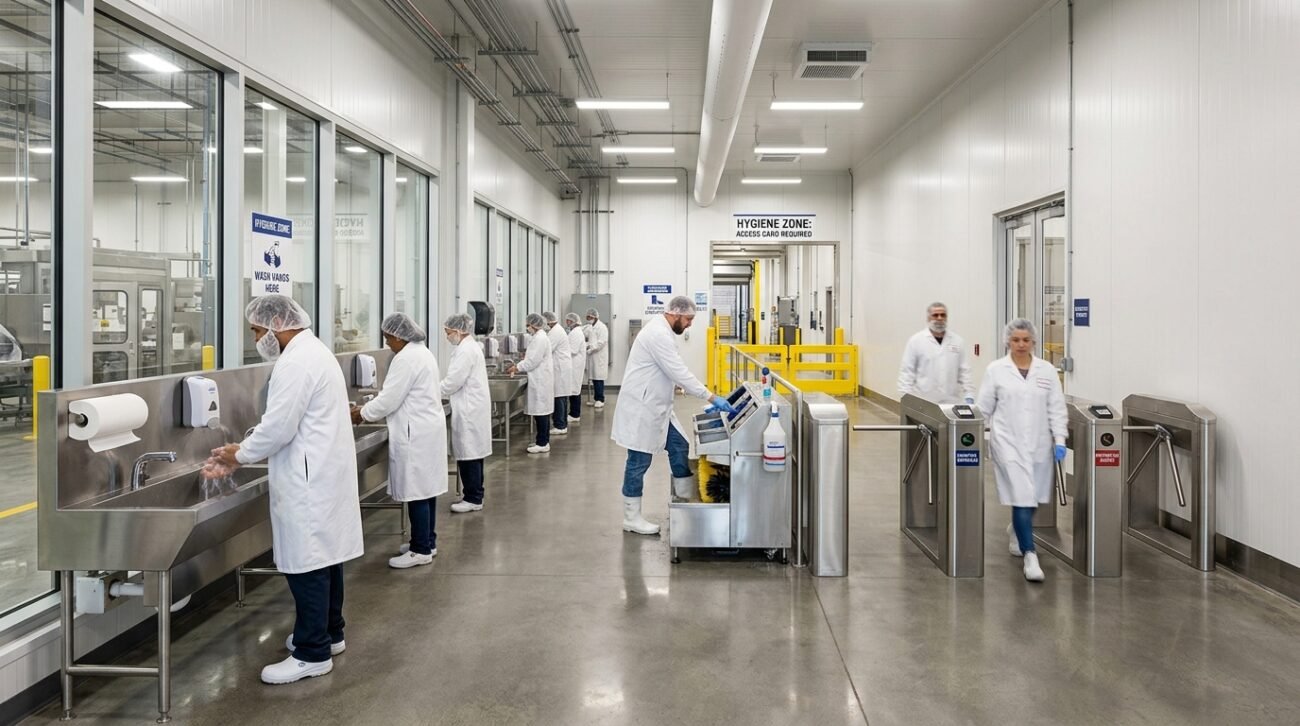
Uma barreira sanitária é um ponto de passagem obrigatória entre zonas de risco diferentes, projetada para higienizar calçados, mãos e, quando necessário, vestimentas e utensílios antes da entrada na área controlada. É infraestrutura, não protocolo. O operador não escolhe se passa por ela: o layout obriga.
Em frigoríficos, laticínios e plantas farmacêuticas, a configuração típica inclui:
- Lavador de botas com escovas rotativas e dosagem automática de sanitizante
- Catraca com acionamento condicionado à sanitização das mãos (o giro só libera após a aplicação)
- Lavatório com torneira acionada sem contato manual
- Dosador de álcool ou sanitizante integrado ao fluxo de passagem
O ponto central: a barreira define o fluxo da planta, não é um acessório que se instala depois. Posicionada corretamente, ela separa zona suja de zona limpa e impede que calçados, mãos e respingos transportem microrganismos entre áreas.
A SOLAREC, indústria láctea europeia, instalou entradas de higiene em cada acesso ao salão de produção, com lavatórios e suportes dedicados para botas e aventais. Seu ciclo operacional reserva quatro horas de parada a cada 48 horas exclusivamente para limpeza e sanitização da fábrica. A infraestrutura garante que a janela de higiene aconteça, não que dependa de boa vontade.
Para funcionar ao longo de anos, o material dos equipamentos precisa resistir a sanitizantes agressivos, umidade constante e limpeza mecânica diária. Aço inox não é poroso, não corrói com facilidade e permite soldas sanitárias sem cantos mortos. É por isso que se tornou o padrão nesses pontos críticos.
Layout e fluxo: quando o projeto da planta faz o trabalho
A separação não se esgota na barreira de entrada. O layout inteiro precisa impedir que fluxos incompatíveis se encontrem.
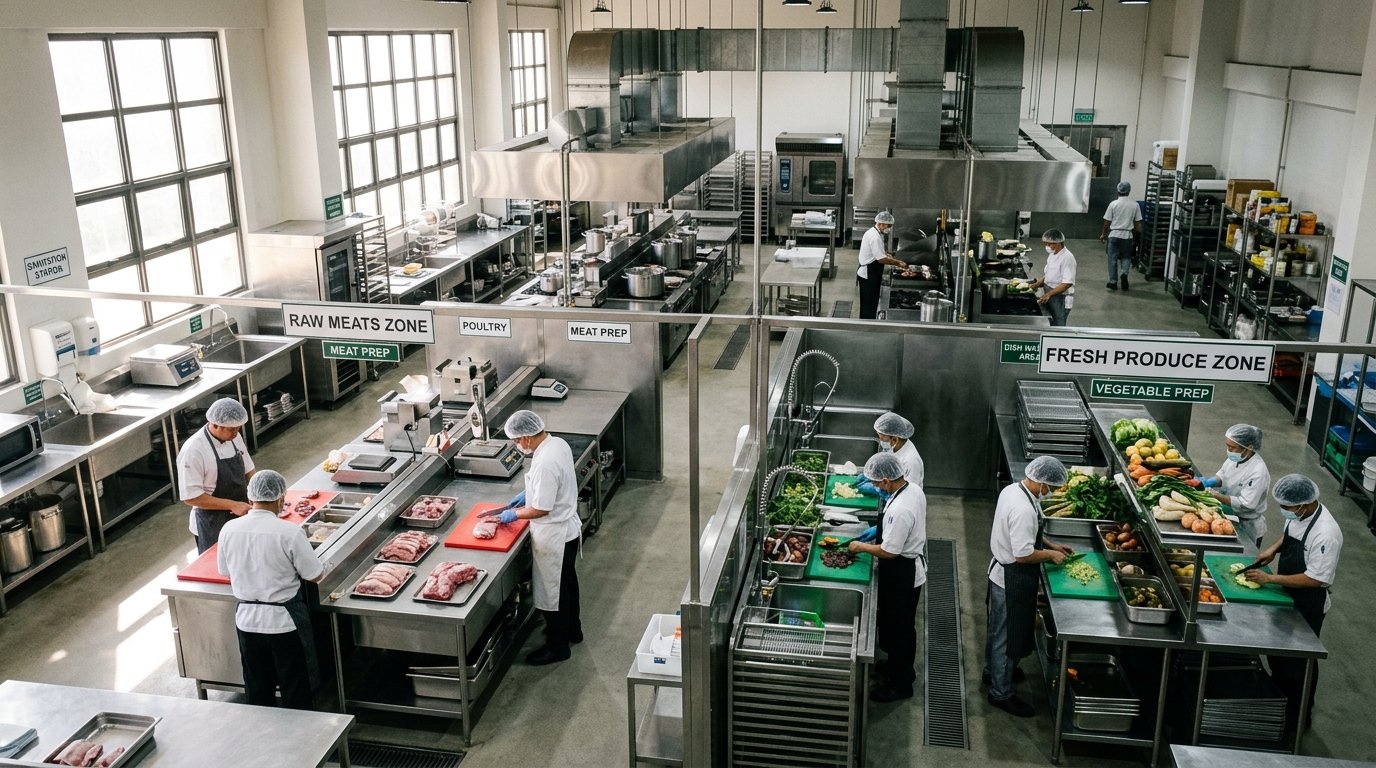
- Fluxo unidirecional. Matéria-prima entra por um lado, produto acabado sai pelo outro. Operadores que acessaram a zona limpa não retornam à zona suja sem nova passagem pela barreira.
- Zonas de higiene definidas. O Codex recomenda equipamentos de limpeza separados por zona e mantidos em condições adequadas. A vassoura da área de recebimento não circula pelo setor de embalagem.
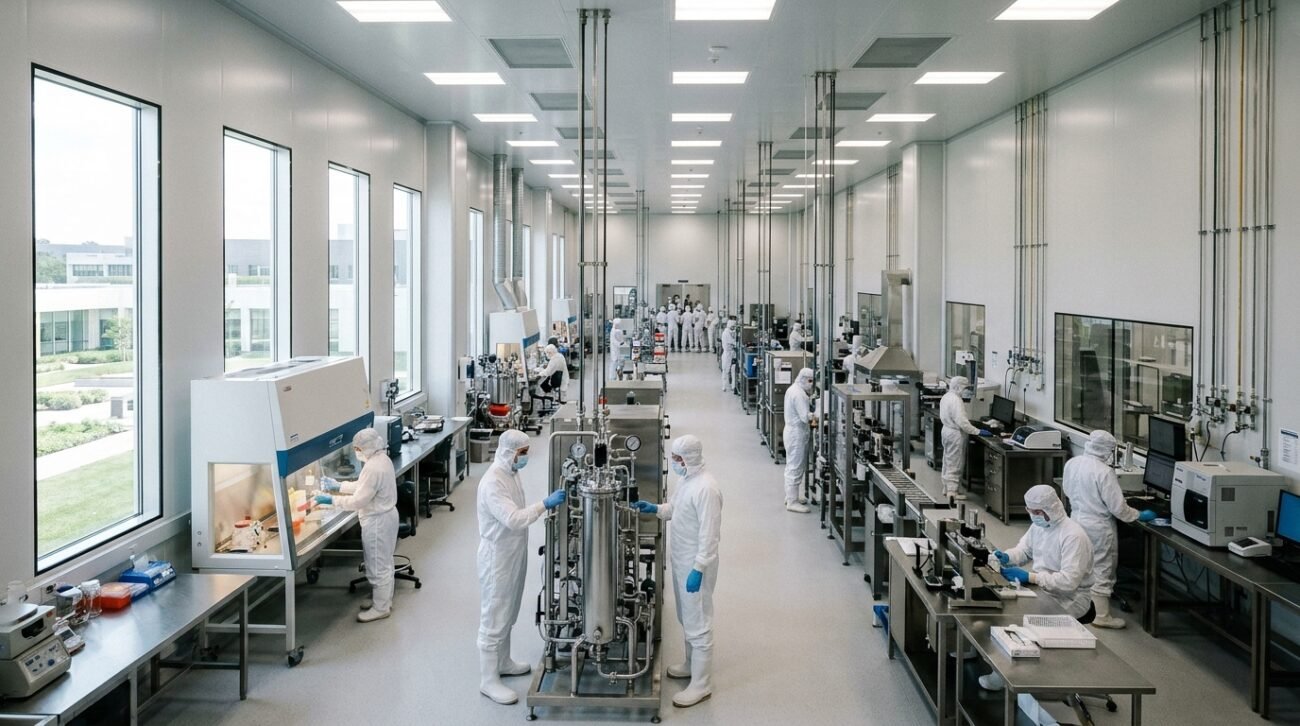
- Pressão positiva de ar em áreas críticas. Em salas limpas e ambientes farmacêuticos, o ar filtrado é insuflado em pressão positiva: ao abrir a porta, o ar sai da área limpa, não entra. O Anexo 1 europeu de GMP recomenda airlocks separados para pessoas e materiais em fabricação estéril.
- Armazenamento segregado. Crus abaixo de prontos. Químicos longe de alimentos. Alérgenos identificados e fisicamente separados.
O layout correto custa menos do que remediar. Quando o projeto já prevê as separações necessárias, a operação diária se simplifica: cada pessoa sabe por onde entra, por onde sai e o que higieniza em cada transição. Quando não prevê, o retrabalho vira rotina.
Higienização industrial: sequência, material e frequência
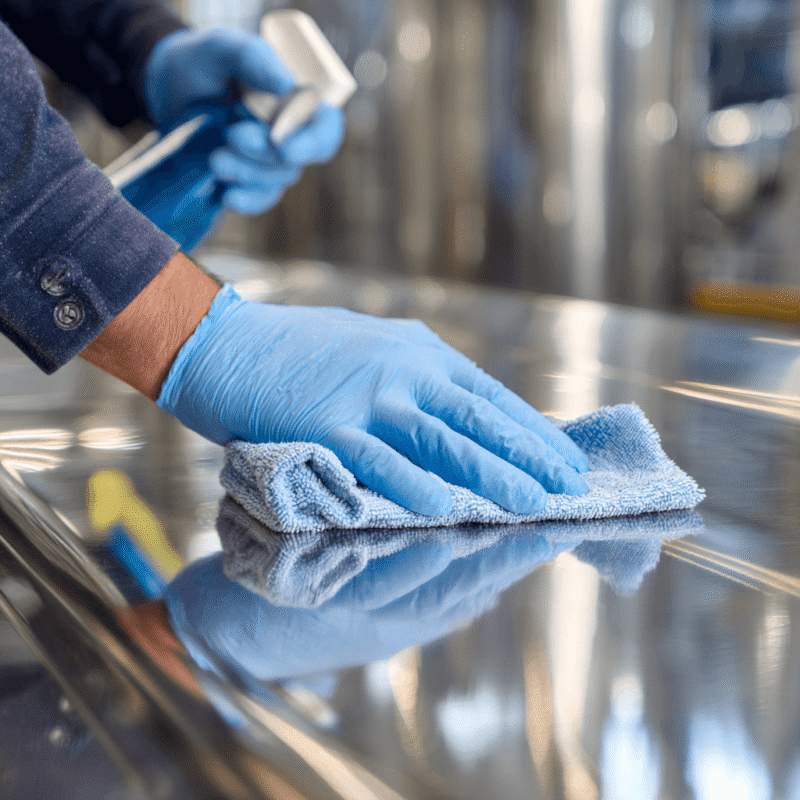
Higienizar não é “passar pano com produto.” É uma sequência técnica, e cada etapa tem função específica:
- Remoção de resíduos grosseiros. Raspagem, enxágue ou varredura para tirar restos visíveis.
- Limpeza com detergente. Dissolve gordura, proteína e sujeira aderida. Sem essa etapa, o sanitizante seguinte perde eficácia.
- Enxágue intermediário. Remove detergente e resíduos solubilizados.
- Sanitização ou desinfecção. Aplica o agente químico (ou calor) pelo tempo de contato necessário. Encurtar o tempo de contato equivale a não fazer.
- Enxágue final (quando aplicável). Remove resíduos do sanitizante em superfícies que terão contato com alimentos.
A RDC 216/2004 da Anvisa exige que a higienização seja realizada por funcionários capacitados e que atividades de manipulação sejam separadas por meios físicos ou outros meios eficazes.
O material da superfície interfere diretamente na eficácia. Superfícies porosas (madeira, concreto sem revestimento, plásticos degradados) retêm microrganismos mesmo após sanitização. Soldas irregulares, cantos vivos e parafusos expostos criam pontos mortos onde o produto de limpeza não alcança. Equipamentos fabricados em aço inox com acabamento sanitário (soldas polidas, superfícies lisas, ausência de frestas) reduzem esses pontos mortos. É uma escolha de projeto, não de preferência estética.
O que muda entre frigorífico, laticínio e planta hospitalar
O princípio é o mesmo: separar, higienizar, verificar. O que muda são os agentes de risco, os parâmetros regulatórios e a especificação dos equipamentos.
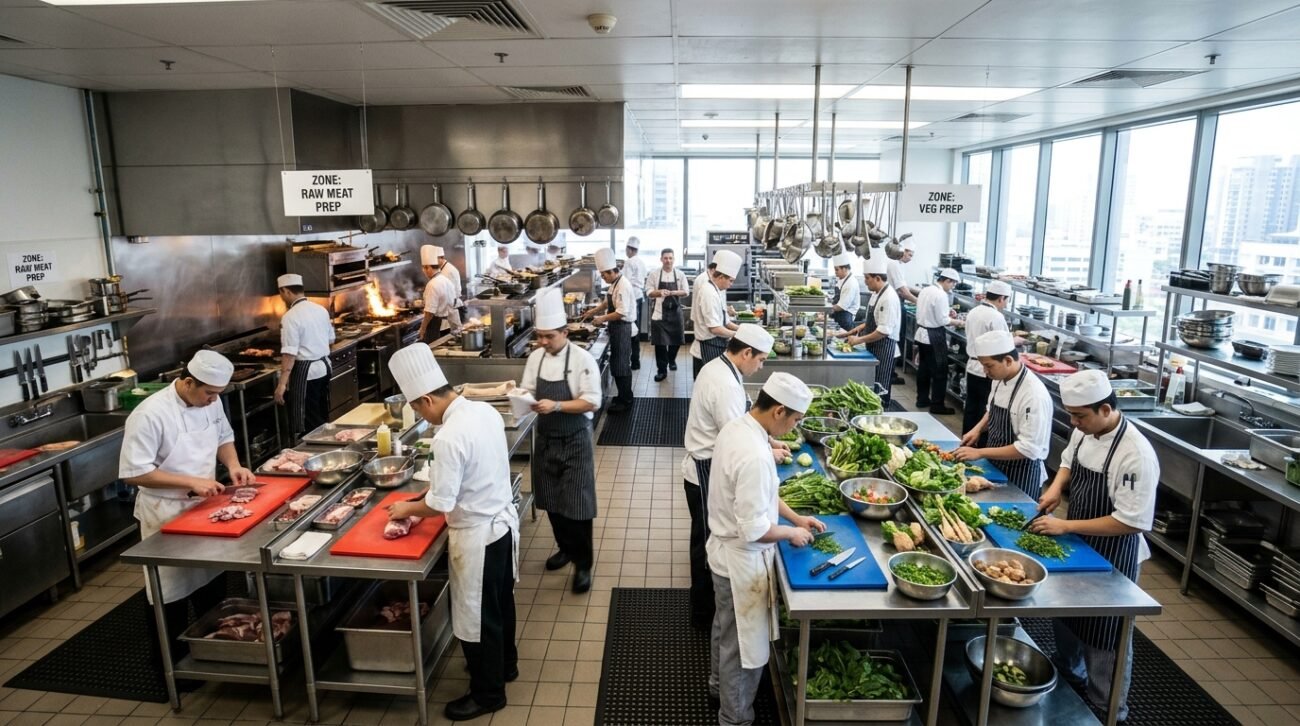
Frigoríficos
O risco principal é a contaminação de carcaças e cortes por microrganismos como Salmonella e Listeria. O ambiente úmido e frio favorece biofilmes em superfícies mal higienizadas. A barreira sanitária na entrada da área de desossa, com lavador de botas e sanitização obrigatória das mãos, é o controle mais direto sobre o fluxo de pessoas.
Equipamentos como mesas de desossa, esteiras transportadoras e ganchos precisam de design que permita desmontagem rápida para limpeza. Cada junta, cada solda, cada encaixe é um ponto potencial de acúmulo.
Laticínios
Leite é meio de cultura. Qualquer superfície em contato com o produto exige higienização CIP (Clean-in-Place) ou desmontagem completa entre ciclos. Tanques, tubulações, válvulas e bombas em aço inox AISI 304 ou 316 são padrão porque resistem tanto ao produto ácido quanto aos sanitizantes alcalinos.
A segregação temporal também importa. Produzir derivados diferentes no mesmo equipamento exige protocolo de limpeza validado entre trocas, especialmente quando há alérgenos envolvidos (produção alternada de queijos com e sem lactose, por exemplo).
Indústria farmacêutica e hospitalar
O controle opera em nível de partículas. Salas limpas usam ar filtrado HEPA, pressão positiva e acesso restrito. A OMS indica que intervenções de prevenção e controle podem reduzir infecções associadas à assistência à saúde em 35% a 70%.
Equipamentos de apoio como carros de transporte, bancadas e dispensadores precisam suportar desinfecção frequente sem degradar. Para agentes como Candida auris, o CDC recomenda desinfecção de equipamentos compartilhados após cada uso, com produtos de eficácia comprovada contra o fungo. Quaternário de amônio, sozinho, não basta.
APPCC: de recomendação genérica a controle com dono
O sistema APPCC (Análise de Perigos e Pontos Críticos de Controle) transforma orientações amplas em controles com responsável, limite mensurável, monitoramento e ação corretiva. Na prevenção da contaminação cruzada, a aplicação prática é:
- Mapear cada etapa do processo onde há possibilidade de cruzamento: recebimento, armazenamento, pré-preparo, processamento, resfriamento, embalagem, expedição
- Identificar quais cruzamentos são pontos críticos (onde a falha gera risco e não há etapa posterior que corrija)
- Definir limites mensuráveis
- Registrar, verificar e corrigir
A RDC 216 estabelece parâmetros concretos para serviços de alimentação:
| Etapa | Parâmetro | Consequência operacional |
|---|---|---|
| Conservação a quente | Acima de 60 °C, no máximo 6 horas | Medir temperatura e controlar tempo de exposição |
| Resfriamento | De 60 °C a 10 °C em até 2 horas | Não deixar resfriar indefinidamente na bancada |
| Alimento refrigerado | Até 5 dias a 4 °C ou menos | Identificar data de preparo e validade; registrar temperatura |
| Congelamento | -18 °C ou menos | Monitorar e proteger o armazenamento |
Esses não são números arbitrários. São limites críticos. Quem os ultrapassa sem registrar, não sabe que ultrapassou.
A gestão de alérgenos segue a mesma lógica. A FDA recomenda segregação de ingredientes, recipientes fechados, identificação e programação da produção: começar pelos produtos sem alérgenos e avançar para os que contêm, com limpeza validada nas trocas. Aparência limpa não equivale a ausência de resíduo alergênico.
Verificação: como saber se os controles funcionam no dia a dia
Qualquer controle sem verificação degrada. Barreira, rotina de higienização, limite de temperatura: tudo precisa de um mecanismo que confirme a execução e sinalize o desvio.
- Monitoramento operacional. Registro de temperaturas, concentrações de sanitizante, horários de limpeza. Pode ser manual ou automatizado com sensores e alertas.
- Inspeção visual e sensorial. Superfícies, ralos, juntas, soldas. Se dá para ver resíduo, a limpeza falhou.
- Testes microbiológicos e de ATP. O ATP mede matéria orgânica residual e funciona como indicador rápido. Mas não identifica alérgenos especificamente e não substitui análises microbiológicas. Use como ferramenta complementar, não como prova definitiva.
- Auditorias internas periódicas. Verificar se o que está no POP corresponde ao que acontece no chão de fábrica.
A revisão do USDA sobre o surto Boar’s Head, publicada em janeiro de 2025, examinou não apenas controles de Listeria, mas práticas de amostragem, treinamento de inspetores e supervisão. A conclusão é direta: o sistema precisa funcionar quando ninguém está olhando. Se a verificação depende só da auditoria externa, o intervalo entre auditorias é o intervalo sem controle.
Prevenir a contaminação cruzada não é uma decisão única. É uma combinação de projeto de planta, equipamento especificado para limpeza real e cultura de verificação. Mas o ponto de partida mais tangível é a infraestrutura: a barreira sanitária que obriga o fluxo correto, o equipamento em aço inox que não esconde resíduos, a superfície que permite validar a higienização.
Se você está revisando o layout da planta, adequando a operação para uma auditoria ou especificando equipamentos para uma nova linha, fale com um especialista em equipamentos de aço inox. Dimensionamos cada projeto a partir do fluxo real da sua operação, do lavador de botas à esteira de embalagem.
Perguntas frequentes
Qual a diferença entre contaminação cruzada direta e indireta?
Direta é o contato físico entre uma fonte contaminada e um produto (carne crua encostando em alimento pronto). Indireta acontece por intermediários: mãos, utensílios, superfícies ou equipamentos que transferem o agente de um ponto a outro. Na indústria, a via indireta é mais frequente e mais difícil de rastrear.
Por que o aço inox é o material padrão em áreas críticas?
Não é poroso, resiste a sanitizantes ácidos e alcalinos, permite soldas polidas sem frestas e não libera partículas sob limpeza mecânica. Essas propriedades reduzem os pontos mortos onde microrganismos se acumulam e facilitam a validação da higienização.
Barreira sanitária substitui treinamento de equipe?
Não. A barreira elimina a decisão individual no ponto de passagem (o operador não escolhe se higieniza: o layout obriga), mas o treinamento continua necessário para manipulação, higienização de equipamentos e resposta a desvios. As duas coisas funcionam juntas.
Com que frequência devo higienizar os equipamentos?
Depende do processo, do produto e do nível de risco. Equipamentos em contato com alimentos perecíveis geralmente exigem higienização a cada troca de lote ou turno. A RDC 216 não fixa número universal, mas exige que a frequência seja definida, registrada e suficiente para evitar contaminação.
ATP negativo garante que a superfície está livre de contaminação?
Não. O teste de ATP mede matéria orgânica residual e funciona como indicador rápido de limpeza. Não identifica alérgenos, não diferencia microrganismos e não substitui análises microbiológicas específicas. Use como parte de um programa de verificação, não como resultado isolado.
Como o APPCC se aplica à prevenção de contaminação cruzada?
O APPCC mapeia os pontos do processo onde a contaminação cruzada pode ocorrer, define limites críticos mensuráveis (temperatura, concentração, tempo), estabelece monitoramento e ações corretivas. Transforma recomendações genéricas em controles com responsável, prazo e registro.