
Se você trabalha com produção de alimentos, a contaminação cruzada de alimentos é o risco que não avisa. Uma faca que muda de função sem higienização. Uma bota que transita entre zonas. Um equipamento com frestas que o sanitizante não alcança. A transferência acontece em segundos e pode comprometer lotes inteiros, causar surtos e gerar interdição.
O mais traiçoeiro: ela continua agindo depois da cocção, depois da pasteurização, depois da etapa que deveria ter eliminado o perigo. E quem não entende isso costuma descobrir tarde.
O que é contaminação cruzada de alimentos
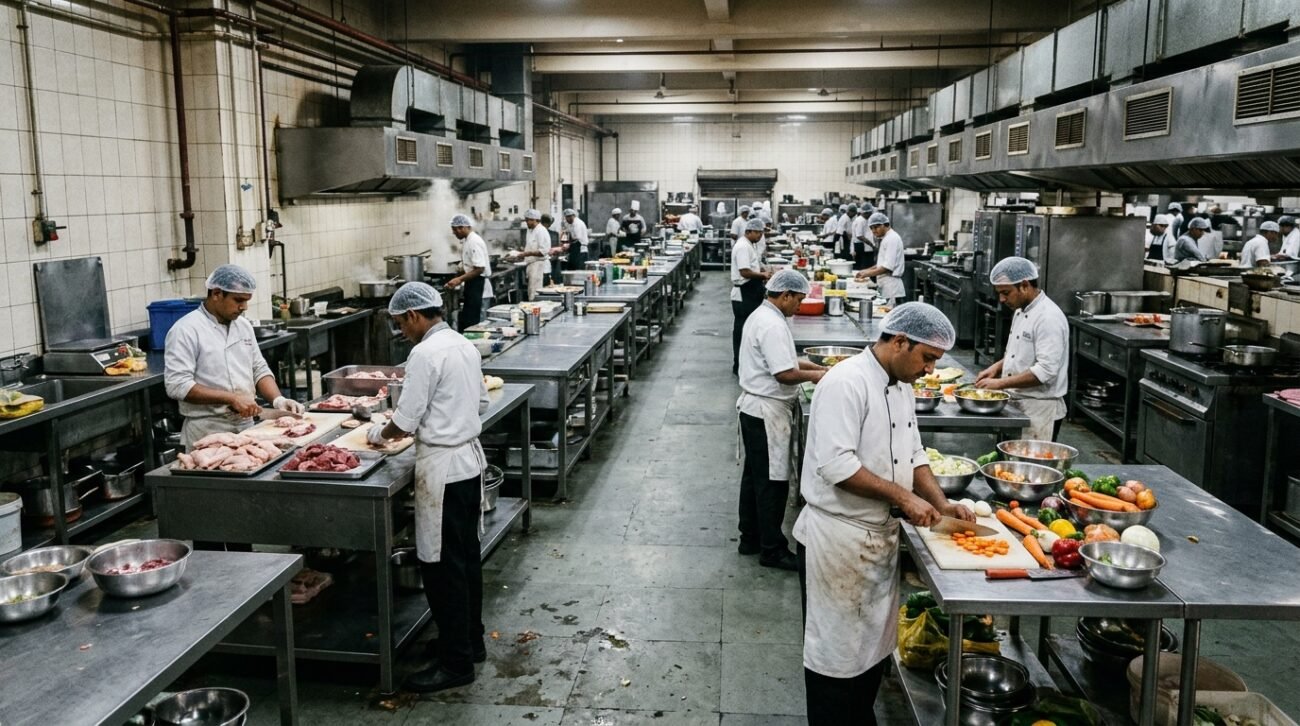
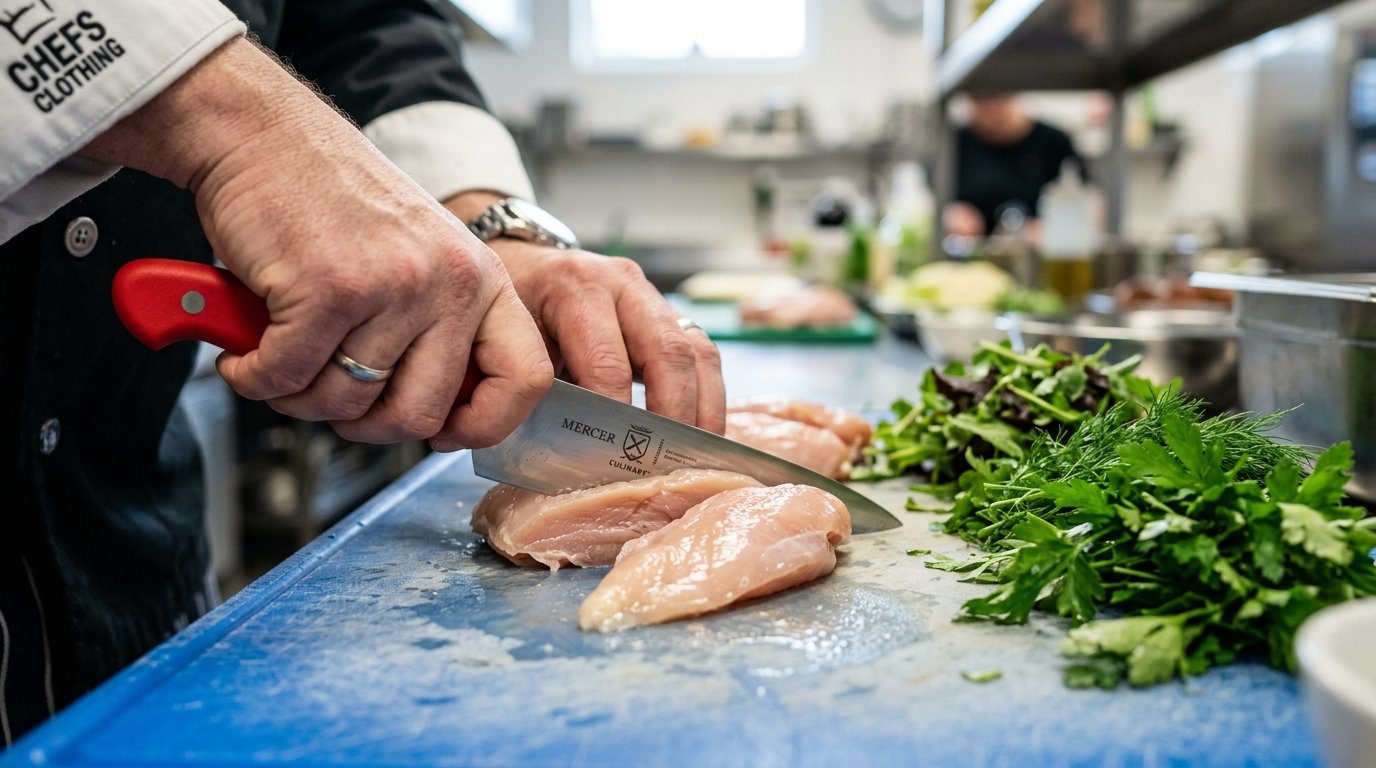
Contaminação cruzada é a transferência não intencional de um perigo de um alimento, superfície, utensílio, equipamento ou pessoa para outro alimento. A cartilha de Boas Práticas da Anvisa usa um exemplo direto: cortar frango cru e, sem lavar a faca, fatiar um alimento pronto para consumo.
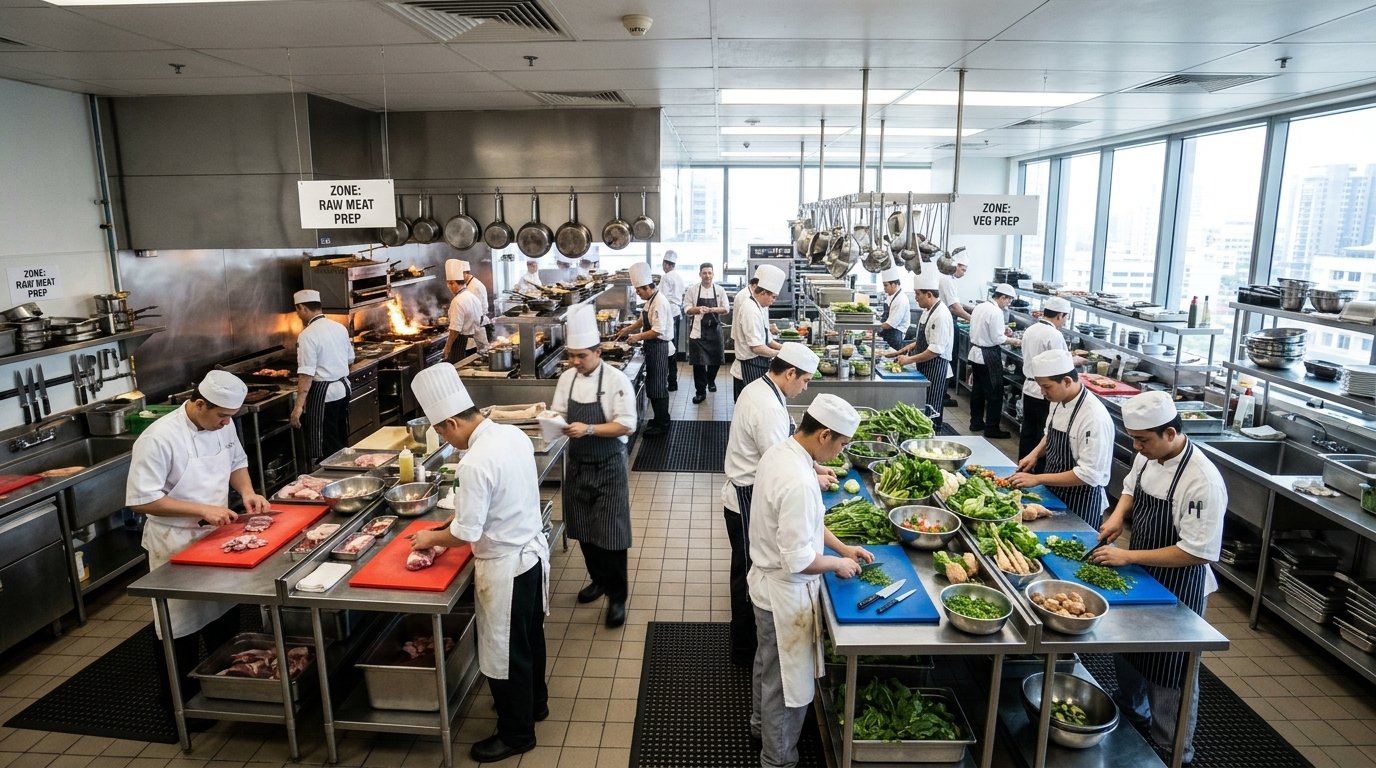
A transferência pode ser direta (alimento cru encosta no pronto) ou indireta (passa por mãos, tábuas, panos, equipamentos ou pelo ar). O Codex Alimentarius (CXC 1-1969, edição 2023) recomenda separar áreas de matéria-prima e produto acabado por espaço, fluxo, controle de ar ou tempo, com limpeza entre usos.
Os perigos transferidos se dividem em quatro categorias:
- Biológicos: bactérias (Salmonella, Listeria monocytogenes, E. coli), vírus e parasitas.
- Químicos: resíduos de sanitizantes, lubrificantes ou medicamentos veterinários que migram entre superfícies.
- Físicos: fragmentos de metal, plástico ou vidro incorporados ao alimento.
- Alergênicos: traços de leite, glúten, amendoim ou outros alérgenos incorporados involuntariamente. O Codex usa o termo “cross-contact” para essa incorporação.
Na prática, a maior parte dos surtos e recolhimentos envolve perigos biológicos. Mas a contaminação por alérgenos vem ganhando peso regulatório e operacional, como veremos adiante. O mesmo princípio de transferência de perigos vale em ambientes de saúde, onde a contaminação cruzada hospitalar também depende de controles de fluxo e higiene.
As rotas menos óbvias de transferência
A maioria dos guias sobre contaminação cruzada para na tábua de corte. Tábuas e facas importam, sim. Mas em ambientes industriais (frigoríficos, laticínios, plantas de embutidos), as rotas são muito mais extensas.
Botas e rodas de carrinhos
Um estudo de modelagem publicado sobre laticínios estimou que, no pior cenário, botas poderiam disseminar Listeria por 330 a 550 m² de piso. Rodas de carrinhos e empilhadeiras seguem a mesma lógica. Qualquer item que transite entre uma zona suja e uma zona limpa sem higienização é um vetor de transporte.
Equipamentos com nichos de difícil acesso
Juntas, soldas mal acabadas, frestas em esteiras transportadoras e válvulas não desmontáveis acumulam biofilme. Uma revisão publicada em 2026 sobre o controle de Listeria em laticínios recomenda desmontagem completa de equipamentos para validar a limpeza, porque a inspeção visual não alcança esses pontos. Superfície que parece limpa pode abrigar colônias protegidas por biofilme.
Recontaminação pós-processo
Este é o ponto mais subestimado. A pasteurização elimina Listeria no leite, mas o CDC alerta que queijos macios feitos com leite pasteurizado podem ser contaminados durante a fabricação. Ou seja: a etapa letal (cocção, pasteurização, esterilização) não encerra o risco. Se o produto pronto for manipulado, embalado ou armazenado em ambiente contaminado, a barreira anterior perde o valor.
Três dos quatro maiores surtos de Listeria em laticínios dos últimos anos envolvem exatamente essa dinâmica.
Alérgenos por linha compartilhada
Um produto que não declara amendoim pode recebê-lo involuntariamente se a linha anterior processou um item com amendoim e a limpeza entre lotes não removeu todos os resíduos. A RDC 26/2015 da Anvisa exige a declaração “Alérgicos: Pode conter” quando não é possível garantir ausência de contaminação cruzada, com base em um Programa de Controle de Alergênicos. A declaração no rótulo não substitui o controle de processo.
O tamanho do problema em números
Contaminação cruzada não é uma doença com estatística própria. É uma via de transferência que contribui para doenças de transmissão alimentar (DTHA), reações alérgicas e recolhimentos. Os números disponíveis medem o impacto sanitário geral.
Ainda assim, a escala não deixa dúvida:
- Uma síntese publicada no The Lancet Global Health em 2026 atribui a 42 perigos transmitidos por alimentos 866 milhões de doenças, 1,52 milhão de mortes e 57,1 milhões de anos de vida saudável perdidos no mundo em 2021.
- No Brasil, o informe do Ministério da Saúde com a série 2014-2023 registra 6.874 surtos de DTHA, 110.614 doentes, 12.346 hospitalizados e 121 óbitos. Os dados são preliminares.
Casos recentes que ilustram a cadeia de consequências
| Caso | Produto | Resultado publicado |
|---|---|---|
| Jensen Farms, EUA, 2011 | Melões cantalupo inteiros | 147 infectados em 28 estados, 33 mortes |
| Rizo-López Foods, EUA, 2024 | Queijo fresco e Cotija | 26 casos, 23 hospitalizações, 2 mortes |
| Queijo Minas artesanal, Brasil, 2025 | Queijo Minas | Anvisa recolheu todos os lotes e suspendeu o estabelecimento após detecção de L. monocytogenes |
| Clover Hill Dairy, EUA, 2026 | Ricota macia | 15 adoecimentos, 14 hospitalizações, 1 morte; recolhimento voluntário |
Três dos quatro casos envolvem laticínios. Em todos, a pasteurização do leite não impediu o surto. A contaminação entrou depois: no processamento, na embalagem ou no ambiente de fabricação. O caso do melão amplia o recorte: um produto fresco, consumido sem cocção, também é vetor quando o ambiente de pós-colheita não tem controle sanitário adequado.
O que a legislação brasileira exige
O arcabouço regulatório trata a contaminação cruzada em várias camadas. As principais referências:
- Portaria MAPA 368/1997: exige que instalações industriais permitam separar operações suscetíveis de causar contaminação cruzada.
- RDC Anvisa 216/2004: determina que a preparação minimize o risco de contaminação cruzada e que manipuladores de alimentos crus lavem e antisseptizem as mãos antes de tocar alimentos prontos.
- RDC Anvisa 26/2015: regulamenta rotulagem de alergênicos e exige Programa de Controle de Alergênicos quando há risco de contaminação cruzada.
- Codex Alimentarius (CXC 1-1969): referência internacional adotada pelo Brasil, recomenda separação de áreas por espaço, fluxo, ar ou tempo.
O ponto em comum: todas exigem projeto de planta, fluxo e equipamentos que previnam a transferência entre zonas. Treinamento de equipe é parte da solução, não a solução inteira. Sem a infraestrutura certa, o controle depende exclusivamente de memória e disciplina individual.
Como evitar contaminação cruzada na prática
A prevenção funciona em camadas. Nenhuma medida isolada basta. Veja como prevenir a contaminação cruzada com os controles a seguir, que vão do mais básico ao mais estrutural.
Higiene pessoal
Lavar as mãos por pelo menos 20 segundos com água e sabão, antes de manipular alimentos, após usar o banheiro e ao mudar de atividade (de alimento cru para pronto, por exemplo). Luvas não substituem a lavagem. Trocá-las entre tarefas é parte do protocolo.
Segregação de alimentos e utensílios
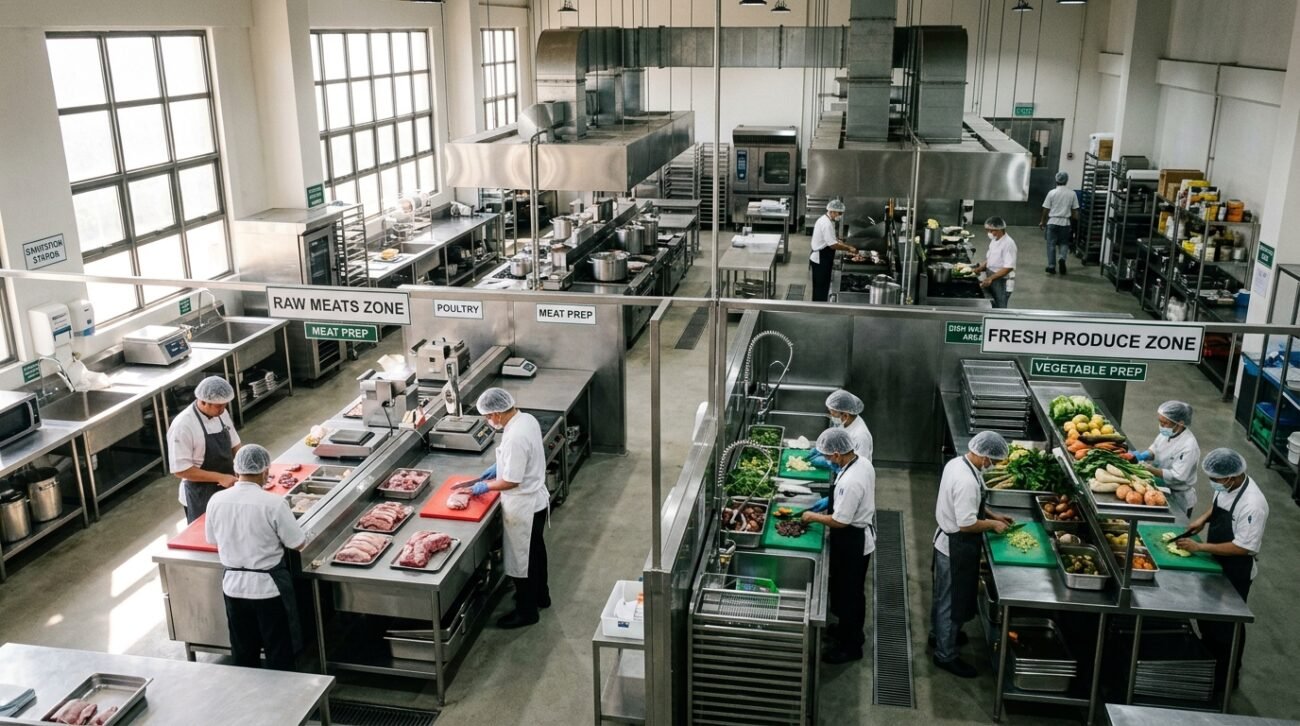
Tábuas, facas e recipientes separados para carne crua, vegetais e alimentos prontos. O USDA orienta que alimento cozido nunca seja servido com utensílio que tocou alimento cru sem lavagem intermediária. Na indústria, essa segregação se amplia para zonas inteiras de produção, com fluxos independentes de matéria-prima e produto acabado.
Controle de temperatura
A Anvisa classifica a faixa entre 5°C e 60°C como zona de perigo. Alimentos frios devem permanecer abaixo de 5°C; quentes, acima de 60°C. O tempo fora dessas condições precisa ser o menor possível.
Limpeza e desinfecção são etapas diferentes
Limpeza remove sujeira, gordura e resíduos visíveis. Desinfecção reduz microrganismos a níveis seguros. Desinfectar sem limpar antes é ineficaz, porque a matéria orgânica residual protege os microrganismos e pode inativar o sanitizante. O Codex define as duas etapas como complementares, e a desinfecção deve vir sempre depois da limpeza.
Verificação: ATP não substitui microbiologia
Testes de ATP (adenosina trifosfato) medem resíduo orgânico e dão retorno rápido sobre a eficácia da limpeza. Mas ATP não identifica patógenos. A revisão de 2026 sobre Listeria em laticínios recomenda combinar swabs de ATP com análises microbiológicas para validar procedimentos. Um resultado limpo no ATP não garante, por si só, que a superfície esteja livre de Listeria ou Salmonella.
Desenho de planta e fluxo unidirecional
Este é o controle mais negligenciado e, a longo prazo, o mais eficaz. Se o fluxo de pessoas, matérias-primas e resíduos permite cruzamento entre zona suja e zona limpa, nenhum treinamento ou sanitizante compensa o erro de projeto.
Na prática industrial, o fluxo seguro se traduz em:
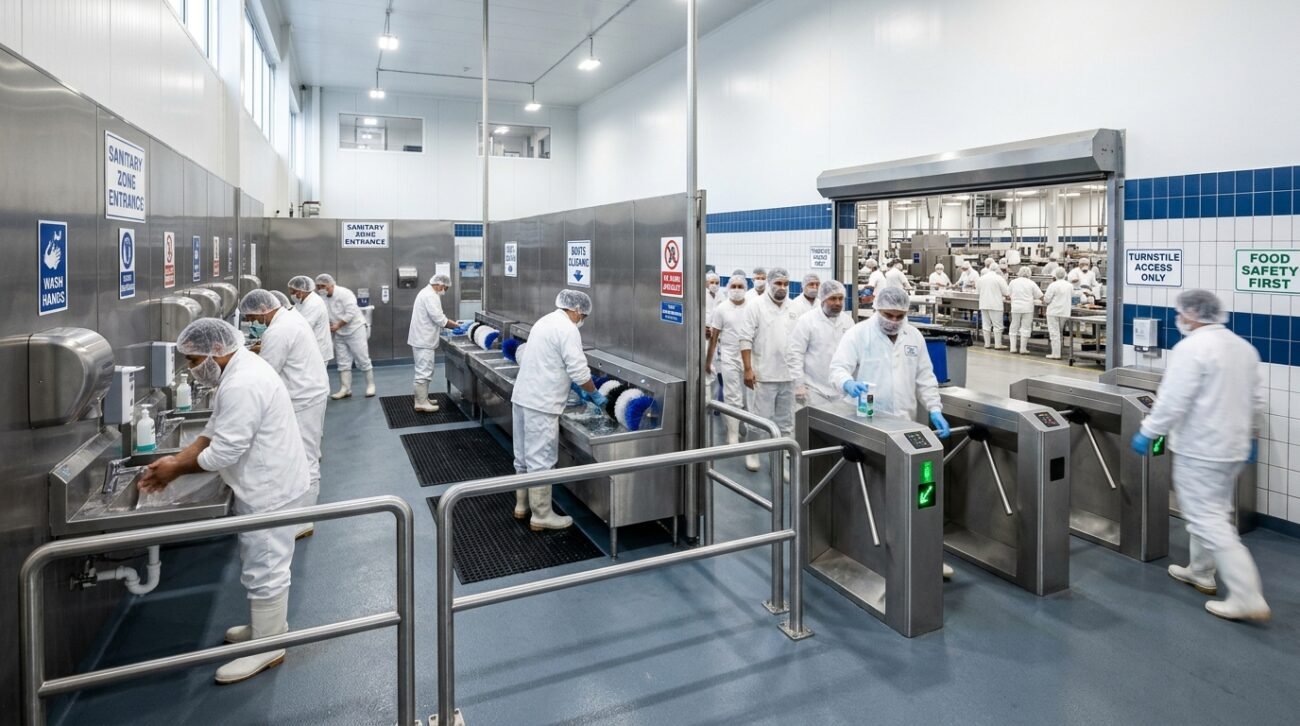
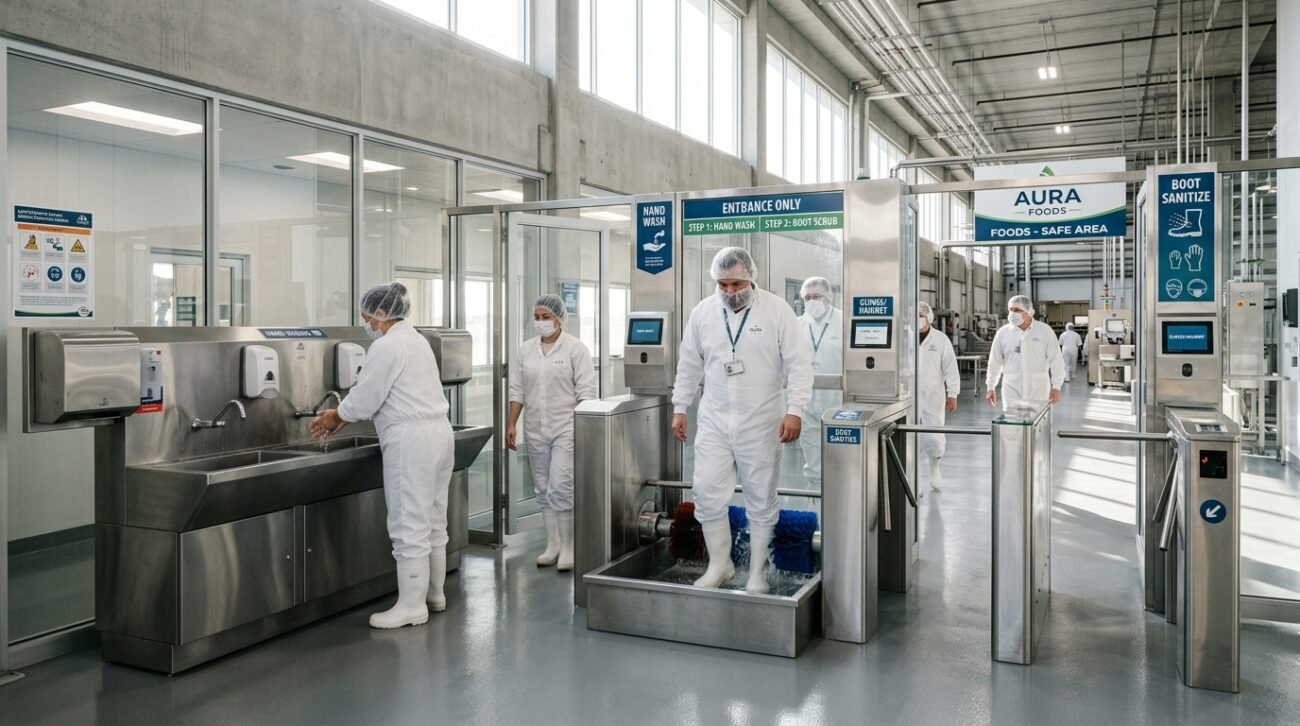
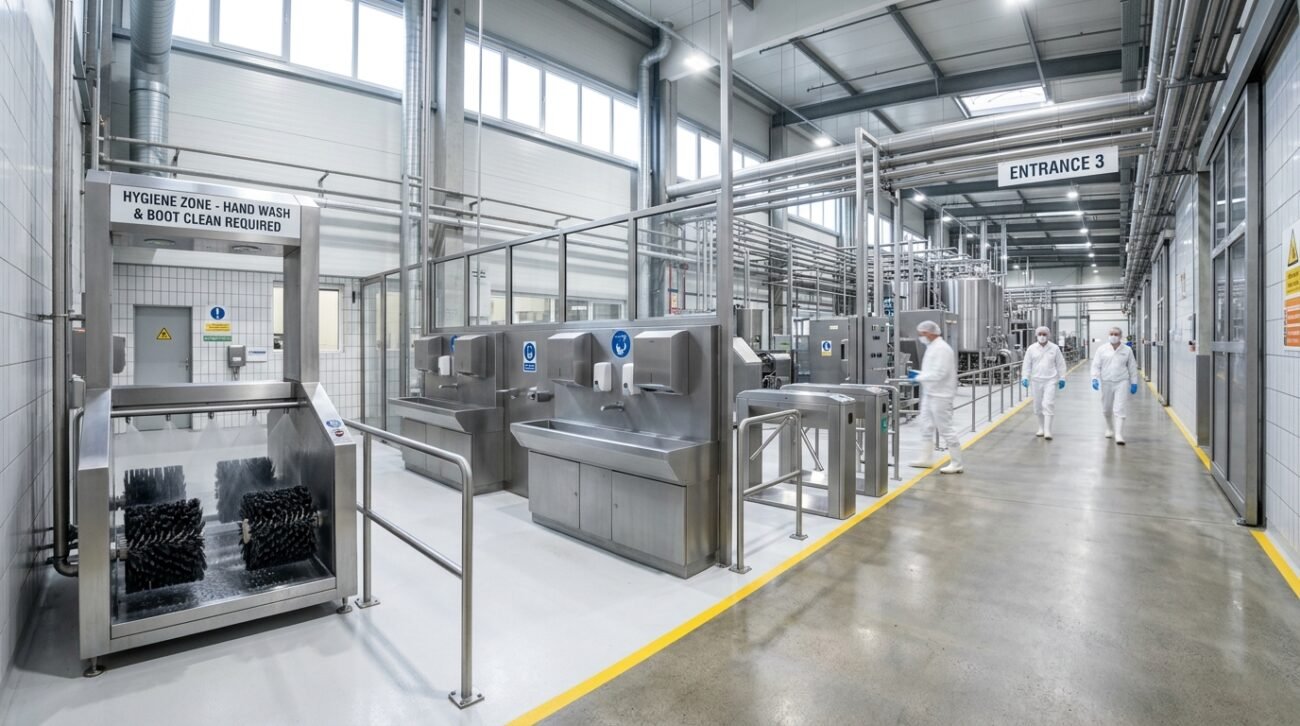
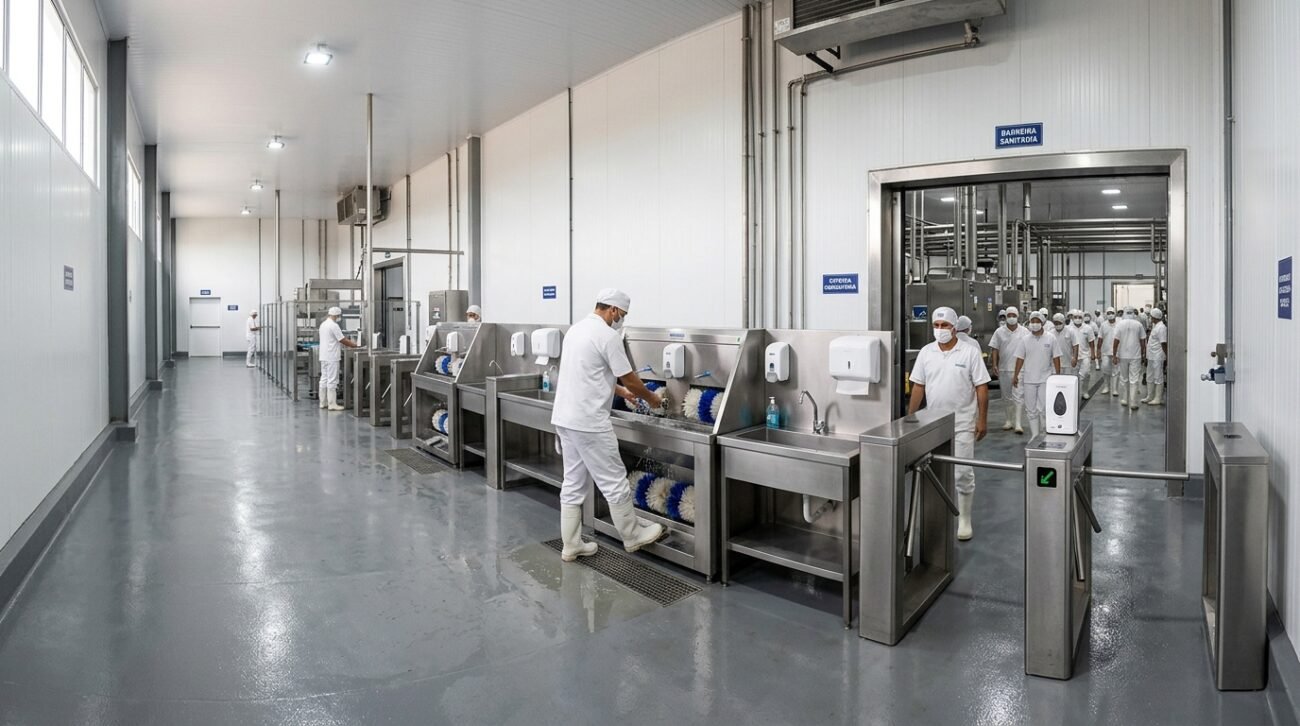
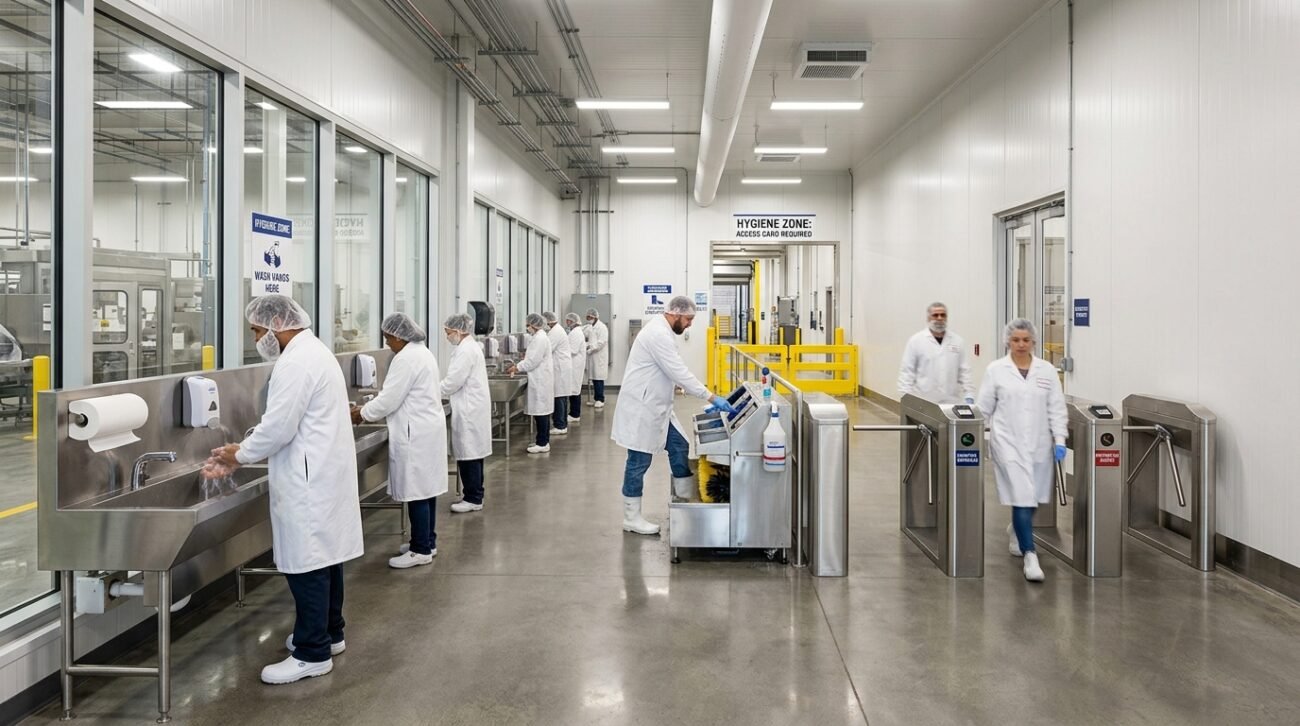
- Barreiras sanitárias nos pontos de acesso a áreas limpas, com higienização obrigatória de botas e mãos antes da passagem.
- Equipamentos com acabamento sanitário (sem frestas, cantos mortos ou soldas porosas) que permitam desmontagem e limpeza verificável.
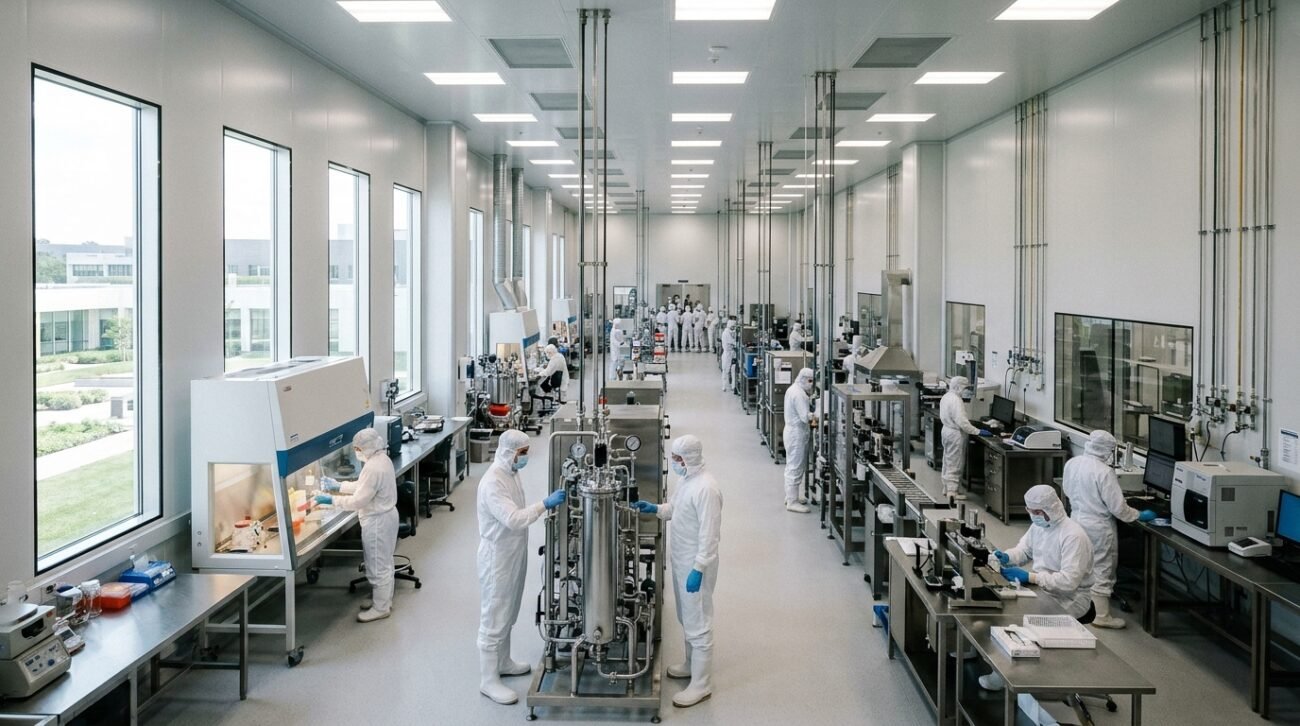
- Separação física entre setores: paredes, antecâmaras, pressão positiva em salas limpas.
- Aço inox como material de referência para superfícies de contato e equipamentos, pela resistência à corrosão e à ação contínua de sanitizantes.
A escolha do material e do projeto do equipamento é a primeira decisão que impacta o controle de contaminação. Sem equipamento desmontável, sem superfície higienizável, sem barreira de acesso controlado, todas as outras camadas de prevenção ficam apoiadas em comportamento individual.
O papel da barreira sanitária na prevenção industrial
Se a contaminação cruzada entra na planta pelas botas, mãos e roupas dos operadores (e os dados mostram que entra), o ponto de controle mais lógico é a entrada da zona de produção.
Uma barreira sanitária bem projetada integra, no mínimo:
- Lavador de botas (manual ou automatizado)
- Pia com acionamento sem toque para lavagem e sanitização de mãos
- Dosador de sanitizante
- Catraca ou sistema de liberação condicionada à conclusão do ciclo de higiene
Esse conjunto não prova, sozinho, que botas e mãos estejam livres de patógenos. Mas disciplina o fluxo de entrada, garante que nenhum operador acesse a zona limpa sem higienização e elimina a variável “esqueceu de lavar a bota”. É controle de engenharia no lugar de controle por confiança.
O material da barreira também pesa. Equipamentos em aço carbono, plástico ou materiais porosos acumulam resíduos e se deterioram com o contato frequente com sanitizantes. Aço inox resiste à corrosão, permite higienização completa e tem a durabilidade que uma operação contínua exige.
Na Mostaza, fabricamos barreiras sanitárias e equipamentos de higienização industrial em aço inox, sob medida para o layout de cada planta. Se a sua operação precisa adequar o fluxo de acesso de um frigorífico, laticínio ou planta farmacêutica, nosso time de projeto dimensiona a solução para a sua realidade. Fale com um especialista em equipamentos de aço inox.
Perguntas frequentes
O que é contaminação cruzada de alimentos?
É a transferência não intencional de um perigo (biológico, químico, físico ou alergênico) de um alimento, superfície, utensílio, equipamento ou pessoa para outro alimento. Exemplo: usar a mesma faca para cortar frango cru e um alimento pronto, sem lavagem intermediária.
Alimento pasteurizado ou cozido pode sofrer contaminação cruzada?
Sim. A pasteurização e a cocção eliminam microrganismos na etapa em que são aplicadas, mas o produto pode ser recontaminado durante fabricação, embalagem ou armazenamento posterior. Surtos recentes com queijos feitos de leite pasteurizado confirmam esse risco.
Qual a diferença entre limpeza e desinfecção?
Limpeza remove sujeira, gordura e resíduos visíveis. Desinfecção reduz microrganismos a níveis seguros. As duas etapas são complementares: desinfectar sem limpar antes é ineficaz, porque a matéria orgânica residual protege os microrganismos.
O teste de ATP prova que a superfície está livre de bactérias?
Não. O ATP mede resíduo orgânico e indica se a limpeza foi eficaz, mas não identifica patógenos específicos. Para validar programas contra microrganismos como Listeria, é necessário combinar ATP com análises microbiológicas.
O que significa “Alérgicos: Pode conter” no rótulo?
É uma declaração prevista na RDC 26/2015 da Anvisa, usada quando não é possível garantir ausência de contaminação cruzada por alérgenos. Deve ser fundamentada em um Programa de Controle de Alergênicos e não substitui o controle de processo.
O que é uma barreira sanitária industrial?
É um conjunto de equipamentos instalado no ponto de acesso a uma zona limpa de produção. Integra lavador de botas, pia de higienização de mãos e, em muitos casos, catraca condicionada ao ciclo de higiene. O objetivo é garantir que operadores só acessem a área produtiva após higienização obrigatória, reduzindo o risco de transferência pela movimentação de pessoas.